欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯

大型液压油缸锻件毛坯锻造完成之后,需要通过多道机加工工序完成外圆、内孔、法兰端面、密封沟槽、过渡圆角的切削,加工余量分配、壁厚均匀度控制、形位公差以及密封沟槽精度,共同决定成品承压稳定性、密封效果以及...

锻压机油缸锻件毛坯锻造完成之后,需要通过多道机加工工序完成外圆、内孔、法兰端面、密封沟槽、过渡圆角的切削,加工余量分配、壁厚均匀度控制、形位公差以及密封沟槽精度,共同决定成品承压稳定性、密封效果以及装...
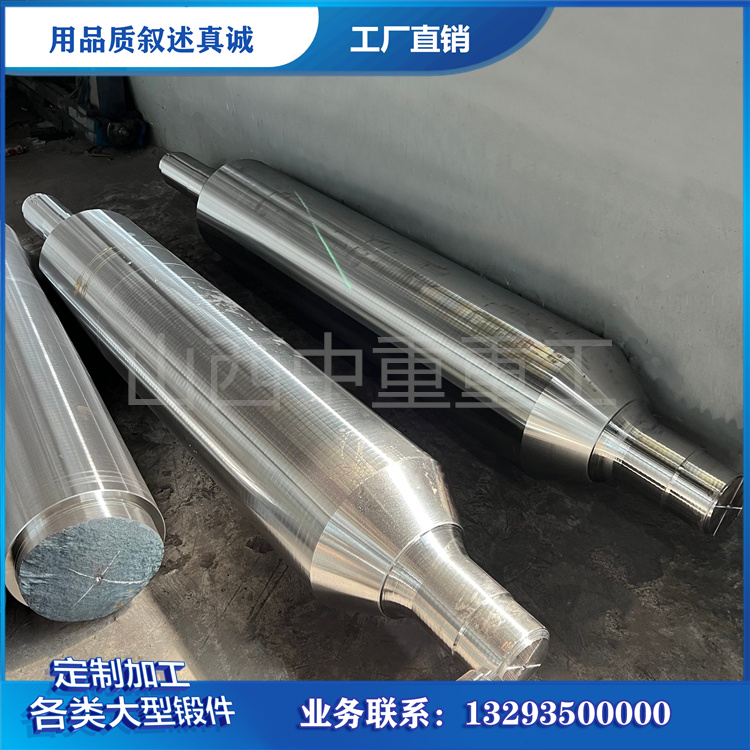
轴带发电机轴锻件毛坯锻造完成之后,需要经过多道机加工工序,才能达到装配状态,毛坯加工余量分配、形位公差控制,直接影响成品装配精度、运转平稳性以及动平衡表现。轴带发电机轴锻件属于细长回转锻件,自重较大,...

尾轴毛坯锻造完成之后,需要通过多道机加工工序完成轴身、轴颈、法兰端面、过渡圆角、键槽的切削,加工余量分配、形位公差、配合面精度,共同决定尾轴回转平稳性、轴瓦贴合状态以及整根轴系对中精度。尾轴属于超长带...
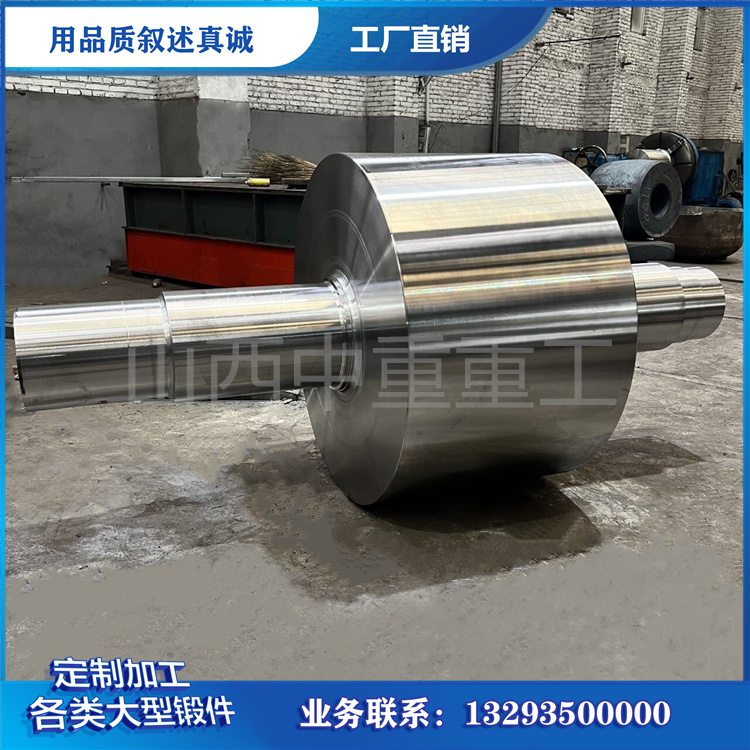
推力轴毛坯锻造完成之后,需要通过多道机加工工序完成轴身、轴颈、推力盘端面、过渡圆角、键槽的切削,加工余量分配、形位公差、配合面精度,共同决定推力轴回转平稳性、轴承贴合状态以及机组轴向定位精度。推力轴属...
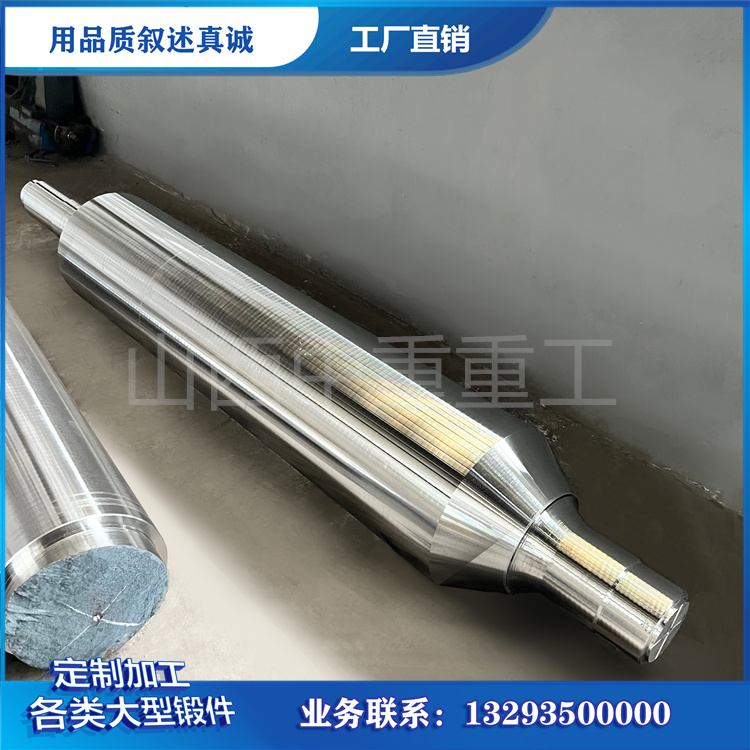
曲轴毛坯锻造完成之后,需要通过多道机加工工序完成主轴颈、连杆轴颈、曲柄臂、平衡块、油孔、过渡圆角的切削,加工余量分配、形位公差、配合面精度,共同决定曲轴运转平稳性、轴承配合状态以及整机振动水平。曲轴属...

空心轴锻件毛坯经过锻造之后,需要通过多道机加工工序完成内孔、外圆、轴肩、键槽的切削,加工余量分配、壁厚均匀度控制、形位公差,共同决定成品装配精度与运行状态。空心轴属于带内孔的回转构件,壁厚是关键指标,...

回转窑托轮轴毛坯锻造完成之后,需要通过多道机加工工序完成轴身、轴颈、轴肩、法兰、键槽的切削,加工余量分配、形位公差、配合面精度,共同决定托轮运转平稳性、轴承装配状态以及回转窑整机振动水平。托轮轴属于长...

防爆电机轴锻件毛坯锻造完成之后,需要经过多道机加工工序,才可以达到装配状态,毛坯加工余量分配、形位公差控制,直接影响成品装配精度、运转平稳性以及动平衡表现。防爆电机轴锻件属于细长回转构件,自重带来挠度...

球磨机主轴毛坯锻造完成之后,需要通过多道机加工工序完成轴身、轴颈、轴肩、法兰、键槽的切削,加工余量分配、形位公差、配合面精度,共同决定主轴传动稳定性、轴承装配状态以及整机振动水平。球磨机主轴属于长台阶...