欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
轴带发电机轴锻件毛坯锻造完成之后,需要经过多道机加工工序,才能达到装配状态,毛坯加工余量分配、形位公差控制,直接影响成品装配精度、运转平稳性以及动平衡表现。轴带发电机轴锻件属于细长回转锻件,自重较大,加工装夹容易产生挠度,余量分配不合理,既会造成材料浪费,也可能出现局部余量不足,无法消除锻造、热处理带来的表面缺陷与形变。
加工余量分配需要结合锻件总长、***大直径、热处理变形预估、探伤打磨需求综合设定。轴身主体、轴颈配合段、法兰端面、键槽位置余量区分设计。轴颈是和轴承、密封件配合的区域,对尺寸精度、表面质量要求更高,预留合理单边余量,用来去除表层氧化、脱碳层,同时消除热处理带来的轻微弯曲;轴肩、过渡圆角位置余量不宜过大,过多切削容易切断连续锻造流线;端头工艺余量用于截取理化试样、探伤扫查,在检验完成之后再去除。余量也不能设置过小,如果热处理形变超出预估范围,就会出现局部加工不到位,残留缺陷或者黑皮,影响装配和使用。山西中重重工在出具毛坯图纸时,结合同规格轴锻件过往生产形变数据,分区段标注加工余量,兼顾成材率和加工容错空间。
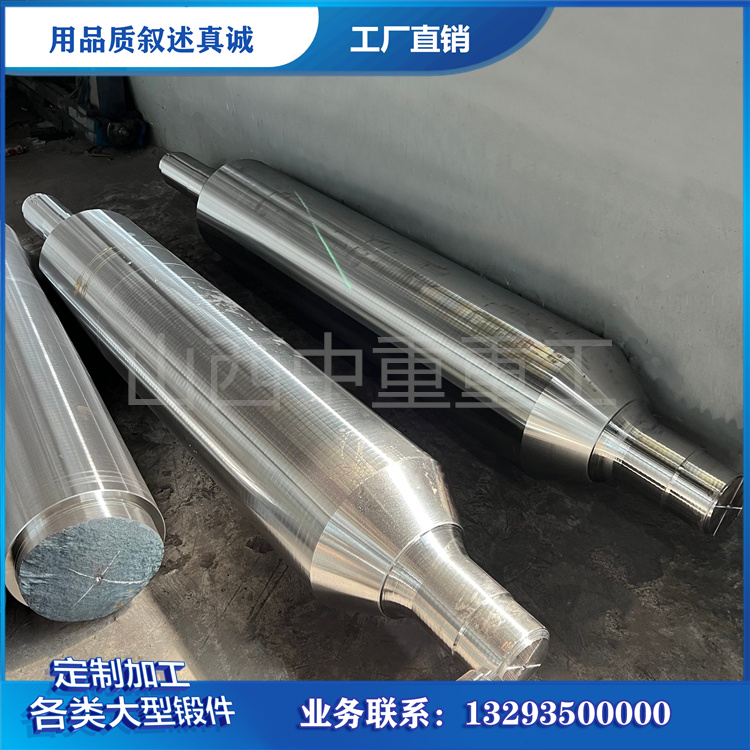
形位公差管控重点包含同轴度、直线度、圆度、圆柱度。整根轴带发电机轴锻件包含多段不同直径轴颈,所有配合轴段需要保持良好同轴度,如果同轴度偏差偏大,发电机转子装配之后,高速旋转阶段偏心量增加,振动放大,加速轴承磨损,严重时会诱发疲劳损伤。长轴锻件直线度管控难度较高,锻造、热处理、装夹切削都可能带来弯曲变形,加工过程采用两端***定位,分段车削,适时松开夹持释放装夹应力,避免加工完成之后应力回弹,出现二次弯曲。圆度与圆柱度保障轴颈和滑动轴承、密封环均匀接触,防止局部偏磨,降低摩擦发热。
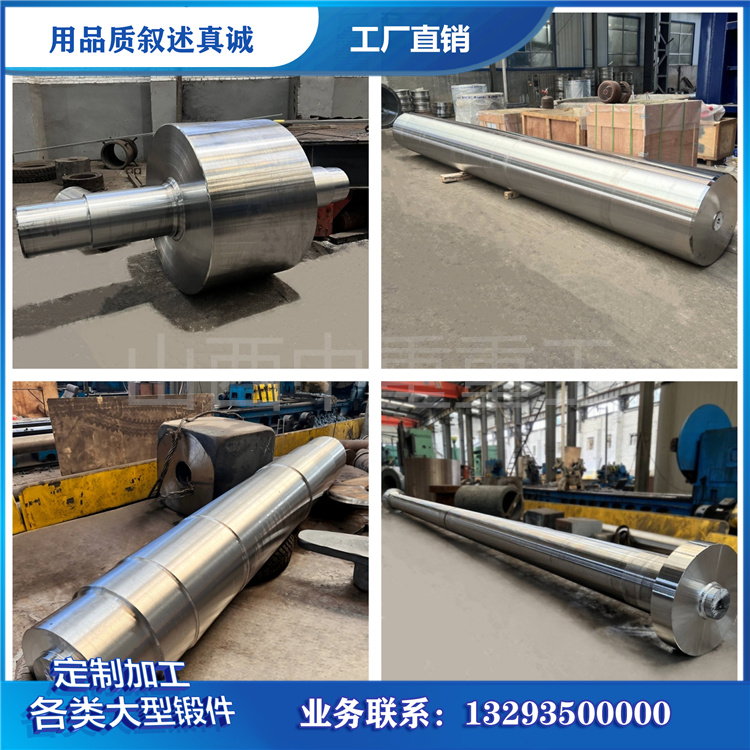
精加工完成之后,轴锻件还需要配合动平衡校验。轴带发电机持续旋转,微小质量偏心在长期运转下持续激振,动平衡依照订单给定精度等级校正,去除多余不平衡量,把振动控制在允许区间。表面处理同样属于配套环节,轴颈区域按照图纸控制表面粗糙度,减少摩擦系数;海洋工况下,配合后续涂层或者轴套防护,提升盐雾环境下耐蚀能力。键槽加工需要控制对称度、槽底圆角,槽底尖角位置容易形成应力集中,是疲劳裂纹常见起始位置,因此槽底必须加工成平滑过渡圆角。

整套加工流程,需要和锻造、热处理、探伤工序相互配合。毛坯探伤标记的缺陷区域,在加工阶段优先去除;热处理后的弯曲量,在精加工前***行校正,校正之后再次探伤,确认校正过程没有催生新裂纹。全部尺寸、形位公差检测完毕,同步复核探伤报告、材质证明、热处理报告,全部指标满足规范,才可以完成成品交付。轴带发电机轴锻件***终服务于动力传动,锻造赋予组织性能,热处理调控力学指标,精密加工则把锻件转化为能够稳定装配、平稳旋转的传动构件,各项精度指标共同决定锻件在整套发电系统当中的运行表现。