欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
曲轴毛坯锻造完成之后,需要通过多道机加工工序完成主轴颈、连杆轴颈、曲柄臂、平衡块、油孔、过渡圆角的切削,加工余量分配、形位公差、配合面精度,共同决定曲轴运转平稳性、轴承配合状态以及整机振动水平。曲轴属于异形曲拐重载锻件,轴颈是轴承装配工作面,圆角、油孔属于疲劳关键区域,余量分配不合理,会造成配合面切削过量、流线破坏,或是热处理形变无法校正,削弱曲轴抗疲劳能力。
加工余量需要结合曲轴总长、各曲拐截面尺寸、热处理预估扭曲弯曲量、探伤打磨需求综合规划,主轴颈、连杆轴颈、曲柄臂、圆角区域采用独立余量方案。轴承装配轴颈预留余量,用来去除氧化脱碳层,消除热处理带来的跳动、椭圆变形;过渡圆角严格控制切削深度,保留靠近表层的连续锻造流线;油孔加工控制出入口倒角,避免毛刺与尖角;端头预留工艺余量,用于取样和探伤。如果轴颈余量偏小,热处理产生的变形无法去除,造成装配后同轴度、跳动超标;余量偏大,切削量增加,成材率下降,同时消耗锻造形成的致密变形层。山西中重重工在编制毛坯图纸时,根据锻件规格、过往变形数据,对各个曲拐分区标注加工余量,平衡配合精度与材料利用率。
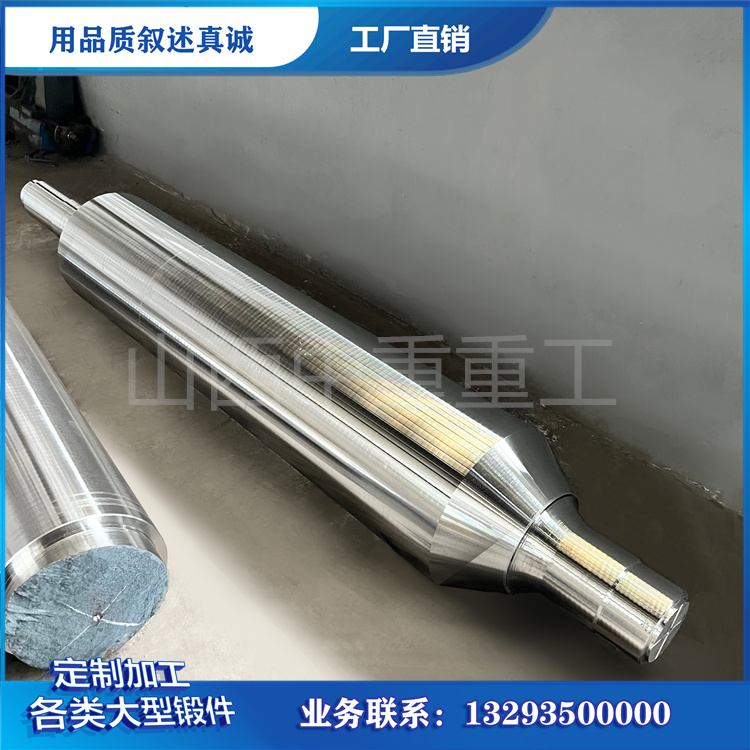
形位公差管控重点包含各轴颈同轴度、圆跳动、轴颈圆度、圆柱度、圆角轮廓精度。所有主轴颈、连杆轴颈需要保持合理位置精度,跳动偏差偏大,机组运转过程振动持续升高,加剧轴瓦磨损,放大交变载荷。曲轴刚性偏弱,不对称结构在装夹受力下容易产生挠度,加工时采用专用工装定位、多点支撑,分段切削,中途释放夹持应力,避免加工完成之后应力回弹,出现扭曲变形。圆度、圆柱度保障轴颈和轴瓦均匀贴合,维持稳定润滑油膜,减少局部偏磨发热;圆角轮廓直接影响应力分布,轮廓偏离设计会提升局部应力水平。

精加工阶段的油孔与圆角处理对曲轴可靠性影响明显,油孔孔径、出入口倒角、孔壁粗糙度都需要管控,孔口尖角属于典型应力集中位置,是疲劳裂纹常见起始位置,孔口必须平滑过渡。精加工完成之后,按照图纸开展尺寸复检,轴颈经过磨削处理,控制表面粗糙度,降低轴瓦摩擦损耗,保证配合间隙稳定。有强化要求的曲轴,在精加工后按规范开展圆角滚压或者喷丸处理。
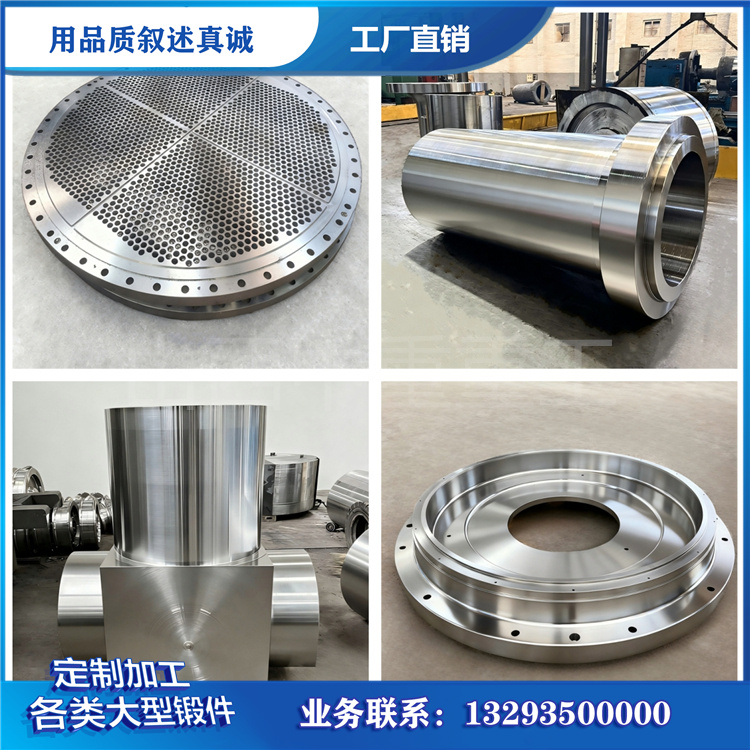
整套加工流程,需要和锻造、热处理、探伤联动。毛坯探伤标记的圆角、曲柄附近缺陷区域,在加工阶段优先去除;热处理校直之后,如果跳动超出范围,校正完成之后再次探伤,确认校正没有催生裂纹。全部尺寸、形位公差检测完毕,复核材质证明、热处理记录、探伤报告,各项指标满足规范之后完成交付。
锻造赋予曲轴锻件致密组织与贴合曲拐轮廓的连续流线,热处理均衡各区域力学性能,精密加工把毛坯转化为尺寸、形位满足传动装配要求的异形构件。曲轴锻件制造始终围绕弯曲扭转复合交变载荷、异形曲拐应力集中的特点展开,各工序协同配合,保障曲轴在动力装备周期性冲击作业当中维持稳定承载表现。