欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
42CrMo 主轴锻件毛坯是成品主轴的基础坯料,后续经过车削、磨削等机械加工,去除多余材料,得到符合图纸尺寸的成品主轴。毛坯锻造阶段预留的加工余量,直接影响机加工效率与成品质量,锻件材质、内部组织、缺陷水平,决定主轴在设备上的服役表现。42CrMo 铬钼合金结构钢,经过锻造调质处理后综合力学性能稳定,多用于制造重载传动设备主轴锻件。山西中重重工生产 42CrMo 主轴锻件毛坯,按照行业规范与订单图纸设定加工余量,配套完成热处理与检测工序。
加工余量的设定,需要综合考量锻件锻造变形、表面缺陷深度、热处理变形以及后续机加工需求。余量过小,锻造产生的表面氧化皮、微小缺陷无法完全去除,热处理变形难以通过机加工修正;余量过大,会增加原材料消耗,提升切削加工工时。针对不同直径、长度的 42CrMo 主轴锻件,依据锻件行业相关标准,结合锻造工艺水平,确定径向与轴向加工余量。轴肩、台阶、圆角位置属于应力集中区域,该位置余量设置需要综合评估,保证机加工后可以彻底清除锻件表层缺陷。
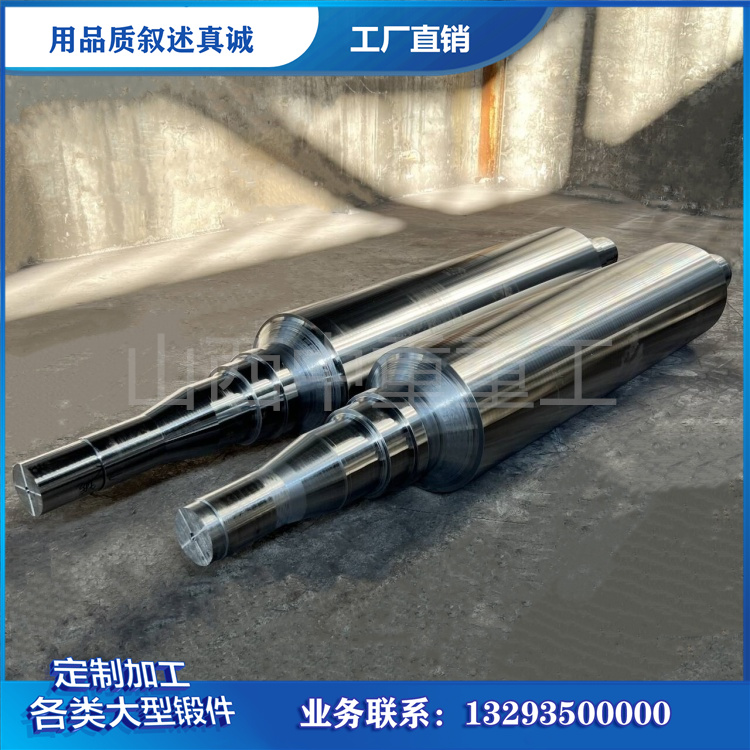
锻造坯料加热温度控制至关重要。温度偏低,材料塑性变差,锻造变形阻力大,易产生表面裂纹;温度过高,晶粒容易粗大,降低锻件韧性。42CrMo 坯料在加热炉内分段升温,达到锻造温度后,实施镦粗拔长,压实内部疏松,细化晶粒,塑造主轴毛坯外形。锻造完成后进行缓冷,降低残余应力,减少毛坯后续翘曲变形。
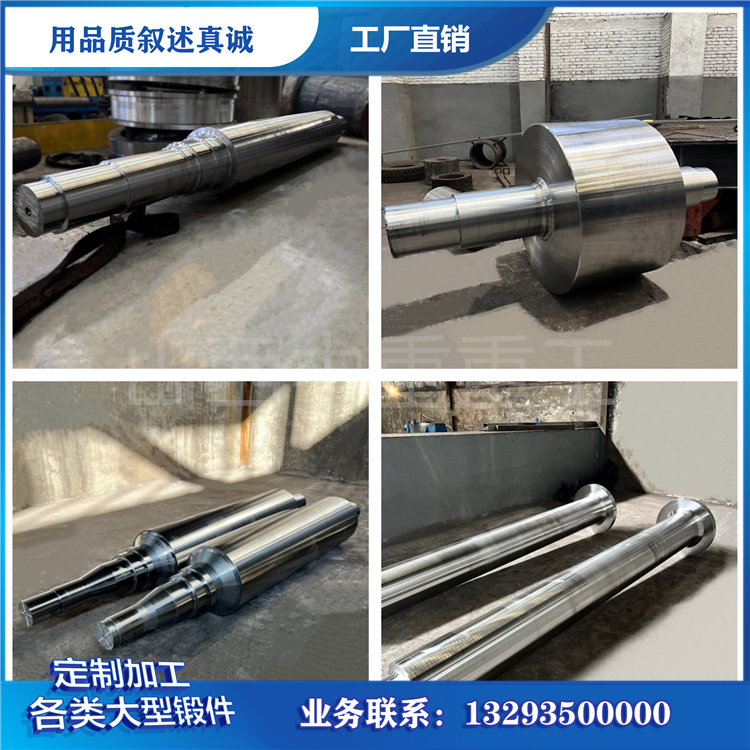
热处理工艺用于调整 42CrMo 主轴锻件毛坯力学性能。调质作为主流工艺,淬火搭配高温回火,获得回火索氏体组织,实现强度与韧性平衡。锻件毛坯热处理之后会产生一定变形,预留的加工余量可以用来补偿这类变形。热处理完成后开展硬度检测,在锻件不同位置多点取样,评估硬度均匀性,避免局部硬度差异过大影响后续机加工。
质量验收包含多个维度。首先核对材质证明文件,复检 42CrMo 钢锭化学成分,控制有害杂质元素;外观检查查看毛坯表面折叠、裂纹、氧化坑等缺陷;尺寸检测核对总长、各段外径,确认加工余量达标。无损探伤采用超声波与磁粉探伤组合方式,检查锻件内部与表面缺陷,按照协议验收等级判定合格状态。理化试验检测抗拉强度、屈服强度、冲击功等力学指标,验证锻件性能。
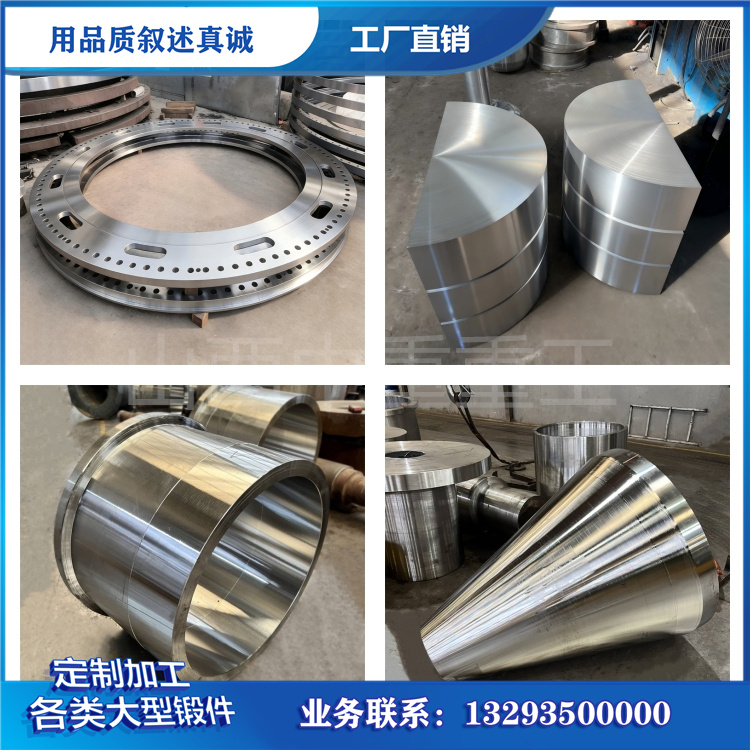
山西中重重工交付 42CrMo 主轴锻件毛坯时,配套提供完整检测资料,生产工序全程留档,便于采购方核验。采购方接收锻件毛坯,可依据技术协议核对探伤报告、理化数据、尺寸记录。毛坯验收合格后转入机械加工工序,逐步加工至成品主轴尺寸。42CrMo 主轴锻件毛坯作为半成品,质量管控不能仅关注外形尺寸,内部致密度、金属流线、残余应力、金相组织均需要纳入管控范围。合理设置加工余量,规范锻造、热处理流程,落实多项目质量验收,产出合格的 42CrMo 主轴锻件毛坯。毛坯品质稳定,能够减少后续机加工阶段问题,保障精加工后的成品主轴,在重载传动装备工况下稳定承载,满足设备长期运转需求。