欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
20MnMoD 筒体锻件属于厚壁环形承压锻件,自重较大,筒体结构抗失圆能力有限,成品出厂、转运、仓储阶段,不当操作容易造成筒体椭圆变形、表面损伤,甚至催生隐性应力裂纹,破坏锻件原有性能,做好防护管理,是维持锻件出厂质量的重要环节。
精加工完成的 20MnMoD 筒体锻件,内外壁、端面等精密部位需要进行防锈处理,涂抹防锈油脂,做好防护包覆,隔绝水汽,避免金属表面锈蚀。锈蚀形成的表面凹坑,会成为应力集中点位,在压力交变载荷作用下诱发疲劳裂纹。锻件存放环境保持干燥通风,控制环境湿度,不宜长期露天存放,潮湿环境会加快锈蚀产生。

仓储摆放方式需要合理规划,筒体锻件不可单层堆叠重压,应采用卧式专用支撑工装,支撑位置垫非金属软垫,避免硬接触划伤精加工表面。多点支撑分散筒体自重,降低椭圆形变概率。不同规格筒体分区存放,做好标识,避免混料。山西中重重工在成品 20MnMoD 筒体锻件仓储环节,使用专用存放工装,降低存放变形与表面损伤风险。
吊装转运环节风险较高,吊装作业禁止钢丝绳直接捆绑筒体精加工表面,钢丝绳会划伤加工面,优先选用柔性吊带,选取合适吊点,起吊保持平稳,防止筒体碰撞。升降动作放缓,避免冲击载荷施加在锻件上,冲击会在锻件内部产生附加应力,带有微小缺陷的锻件,可能出现裂纹扩展。运输车辆内部设置支撑托架,固定筒体,运输途中降低颠簸,长途转运做好防雨防潮防护。
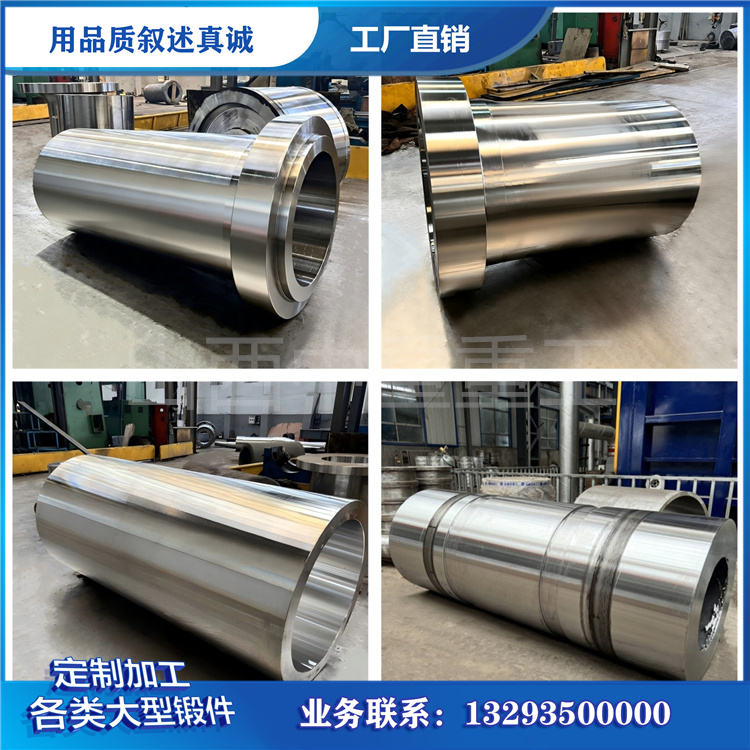
20MnMoD 筒体锻件服役阶段常见失效形式有疲劳开裂、局部塑性鼓胀、表面应力腐蚀。疲劳开裂多起源于应力集中位置,如端面转角、表面划痕、内部夹杂缺陷,长期压力交变载荷下裂纹缓慢扩展;塑性鼓胀一般是长期载荷超过锻件屈服强度;表面开裂多与装配应力、介质腐蚀叠加作用相关。锻造、热处理、探伤管控能够减少锻件内在缺陷,压力容器装配与运行运维方式,直接影响锻件实际服役周期。
锻件进厂装配前,复检外观,检查转运仓储阶段是否产生磕碰、锈蚀,必要时开展表面探伤,排查转运诱发的表面裂纹。装配过程保证筒体对接同轴度,避免强行装配引入附加装配应力,装配应力叠加内部承压载荷,会加速筒体锻件失效。设备运行期间,规范压力与温度管控,定期开展检测,出现异常及时停机检查,减少设备超压运行情况。

锻件长期存放,需要定期检查防锈状态,按需补涂防锈油,定期检测筒体圆度,排查形变。锻件存放周期不宜过长,长期存放过程残余应力缓慢释放,可能出现形变,合理规划生产、交付和装机时间。
20MnMoD 筒体锻件内在品质依靠锻造、热处理、探伤管控,转运仓储防护用于维持成品出厂状态,规避人为损伤。从成品防护、规范吊装运输,到压力容器装配运维,全链条做好防护管理,能够保障 20MnMoD 筒体锻件发挥承压性能,延长构件服役周期。