欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
锻造油缸连接筒主要用于油缸端部连接,实现缸筒与端盖、铰耳支座的装配对接,服役过程同时承受液压内压、轴向载荷与法兰装配应力,广泛配套工程机械、矿山液压设备、冶金压机、重型特种装备油缸。不同油缸额定压力、冲击载荷、设备作业环境存在区别,锻件的材质选型、锻造工艺、热处理方案,需要结合实际工况匹配,平衡部件服役表现与综合成本。
中低压通用液压油缸,连接筒锻件大多选用 27SiMn 合金钢。经过整体锻造与调质热处理,获得均衡的强度与韧性,材料工艺成熟,适配多数工程机械常规油缸工况。高压、冲击载荷偏大的矿山、冶金压机配套油缸,连接筒锻件选用 42CrMo、35CrMo 铬钼合金钢,铬钼元素提升厚截面淬透性能,调质之后筒体整体强韧性更好,抵御交变压力冲击,降低疲劳开裂风险。载荷平稳的普通工况,也可选用 40Cr 材质,满足中等压力油缸使用需求。
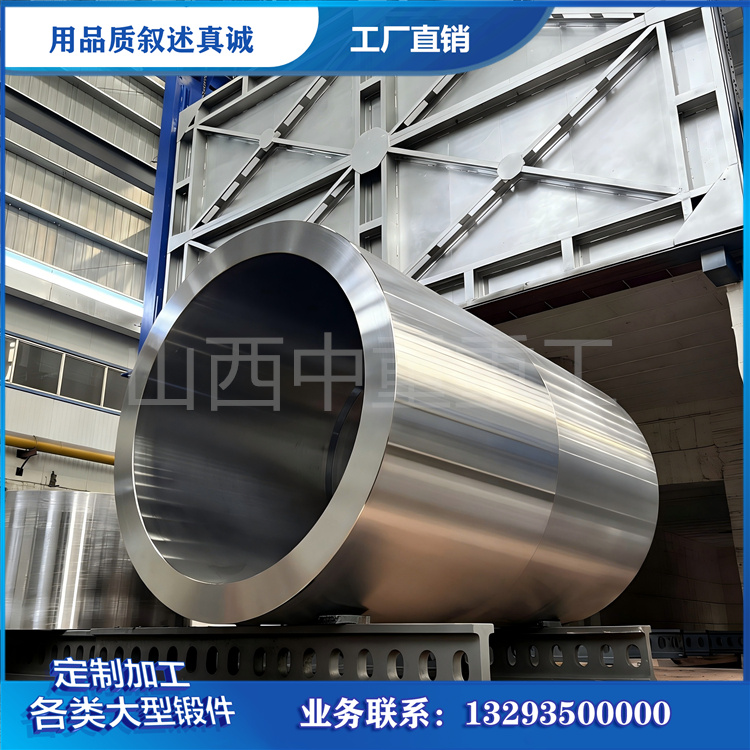
油缸连接筒应当采用整体无缝自由锻成型,尽量规避焊接拼接结构,焊缝热影响区属于性能薄弱位置,在高压交变载荷作用下容易萌生疲劳裂纹。锻造环节设置合理锻造比,充分打碎铸态粗大晶粒,压实钢锭内部疏松,保证金属流线顺着筒体法兰 筒壁外形连续延展,减少转角位置流线切断现象。山西中重重工依托 15000 吨油压机完成不同规格锻造油缸连接筒整体锻造,通过镦粗 冲孔 扩孔整套工艺优化筒体内部组织,结合成套热处理产线完成预备热处理与性能调质处理,适配多类型高压油缸筒体毛坯生产需求。

热处理方案需要适配连接筒法兰与筒壁厚薄不均的结构特点。法兰厚截面与筒壁冷却速度不一致,工艺上借助分级淬火、合理装炉支撑方式,缩小筒体不同部位的性能差距。锻后正火预处理不可省略,用于均匀晶粒,降低毛坯切削硬度。调质淬火加高温回火完成筒体***终性能调控,严格管控脱碳层、金相组织指标。热处理之后的校正与低温去应力回火工序不可省略,控制筒体残余应力水平,避免后期镗孔、车削加工过程筒体发生圆度变形。螺纹、密封装配位置有耐磨需求时,可以在锻件毛坯基础上,后续配套氮化表面强化工艺,提升表层硬度,筒体基体依旧维持良好强韧性。
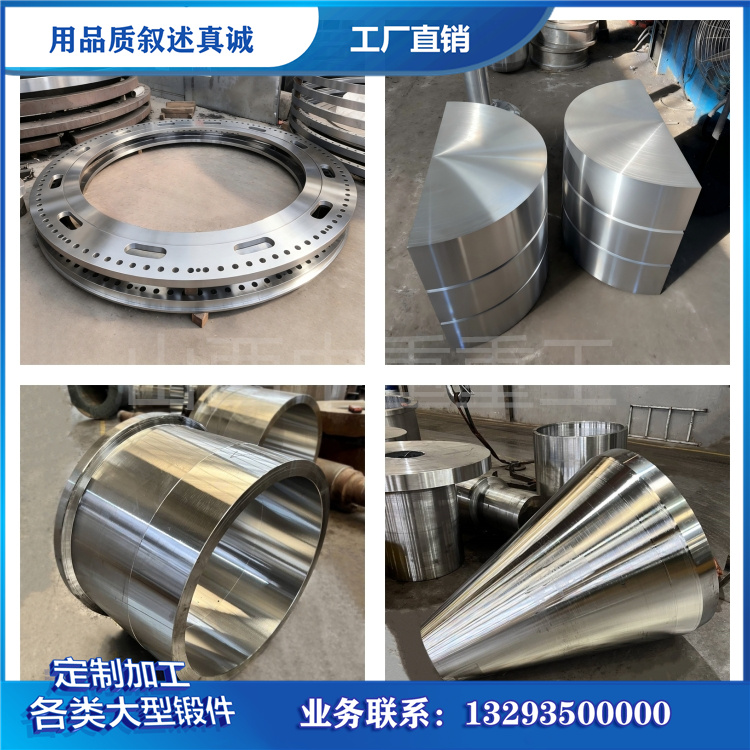
采购选型阶段,不能只关注材质牌号,还需要同步关注锻造比、热处理工艺路线、无损探伤等级、力学性能指标以及夹杂物控制水平,结合油缸额定压力、冲击载荷、安全系数综合评估,选定对应的工艺方案。锻造油缸连接筒属于液压系统承压关键毛坯,原材料、锻造、热处理、检测各个环节相互关联,只有整套工艺协同管控,才可以产出适配高压工况的锻件产品,保障各类重型液压装备长期平稳运转。