欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
汽轮机主轴锻件作为汽轮发电机组核心回转部件,承担扭矩传递、叶轮支撑功能,长期在高温蒸汽环境下高速运转,承受扭转、弯曲、离心力复合载荷。不同功率等级汽轮机组,工作温度、转速、载荷水平存在区别,锻件的材质选择、锻造热处理方案,需要结合实际工况匹配,以此平衡部件服役表现与使用成本。
中小型功率汽轮机组,工作温度相对温和,载荷水平适中,主轴锻件可选用 34CrMo1、28CrMoNiV 合金钢。经过完整锻造与调质热处理,获得均衡的强度与韧性,满足机组连续运行的基础承载需求。中大型机组低压侧主轴锻件普遍选用 30Cr2Ni4MoV 合金钢,该钢种镍含量较高,淬透性表现优良,经过调质处理之后,大截面芯部可以获得良好的强韧性与抗疲劳性能,适配大功率机组高速交变载荷工况。高温区段主轴锻件选用 30Cr1Mo1V 材质,钼钒元素提升钢材高温强度与抗蠕变性能,适应长期高温蒸汽作用环境。
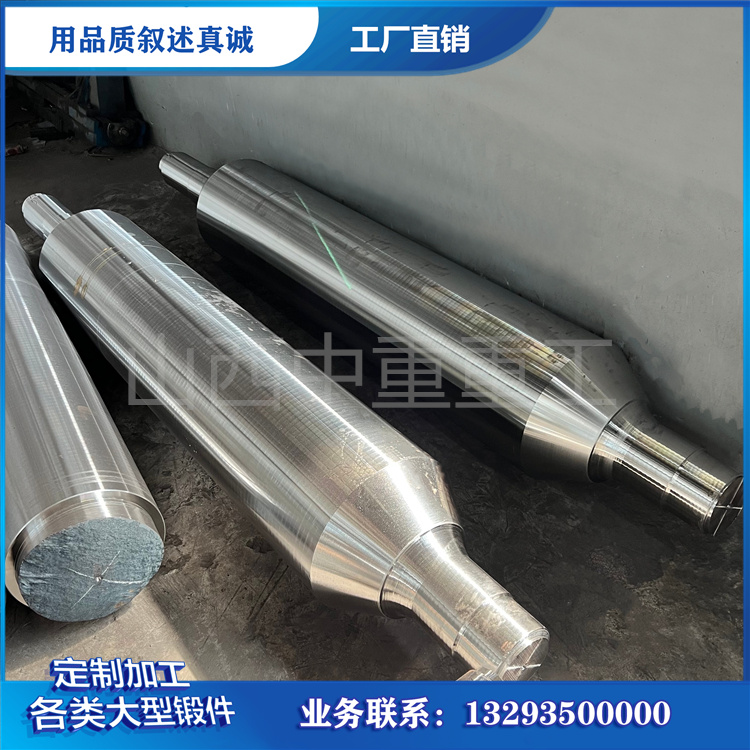
汽轮机主轴锻件必须采用整体自由锻成型,不采用焊接拼接结构,焊缝区域容易成为性能薄弱位置,在高速交变载荷作用下容易萌生裂纹。锻造环节设置合理锻造比,充分打碎铸态粗大晶粒,焊合钢锭内部疏松,保证金属流线顺着主轴法兰 轴肩 轴颈外形连续延展,减少截面突变位置流线切断现象。山西中重重工依托 15000 吨油压机完成不同规格汽轮机主轴锻件整体锻造,通过多火次镦粗拔长工艺优化内部组织,结合成套热处理产线完成预备热处理与性能调质处理,适配多类型汽轮机组主轴锻件毛坯生产需求。

热处理方案需要匹配汽轮机主轴锻件大长径比、变截面的结构特点。法兰厚截面与细轴颈冷却速度不一致,工艺上借助分级淬火、垂直悬挂装炉方式,缩小锻件不同部位的性能差距。热处理结束后的热矫直与低温去应力回火工序不可省略,控制主轴残余应力水平,避免后期机加工或者机组运行阶段发生形变。主轴锻件一般不做大面积表面淬火,依靠基体热处理获得综合性能,轴颈装配位置可按照图纸要求做局部强化处理。
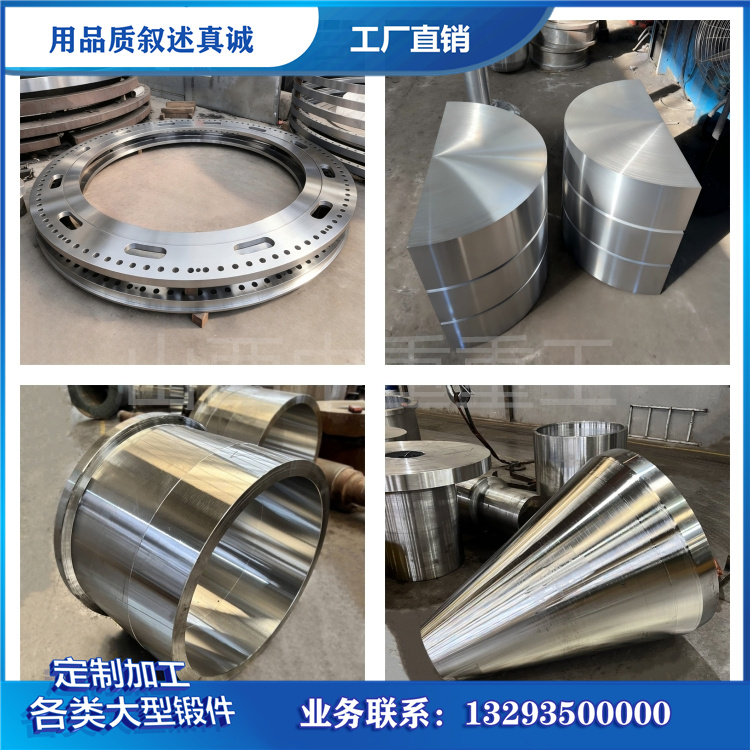
采购选型阶段,不能只关注材质牌号,还需要同步关注锻造比、热处理工艺路线、无损探伤等级、力学性能指标以及氢含量控制水平。结合机组功率、工作温度、转速、载荷谱综合评估,选定对应的工艺方案。汽轮机主轴锻件属于电站高安全等级受力毛坯,原材料、锻造、热处理、检测各个环节相互关联,只有整套工艺协同管控,才可以产出适配机组工况的锻件产品,保障汽轮发电机组长期平稳运转。