欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
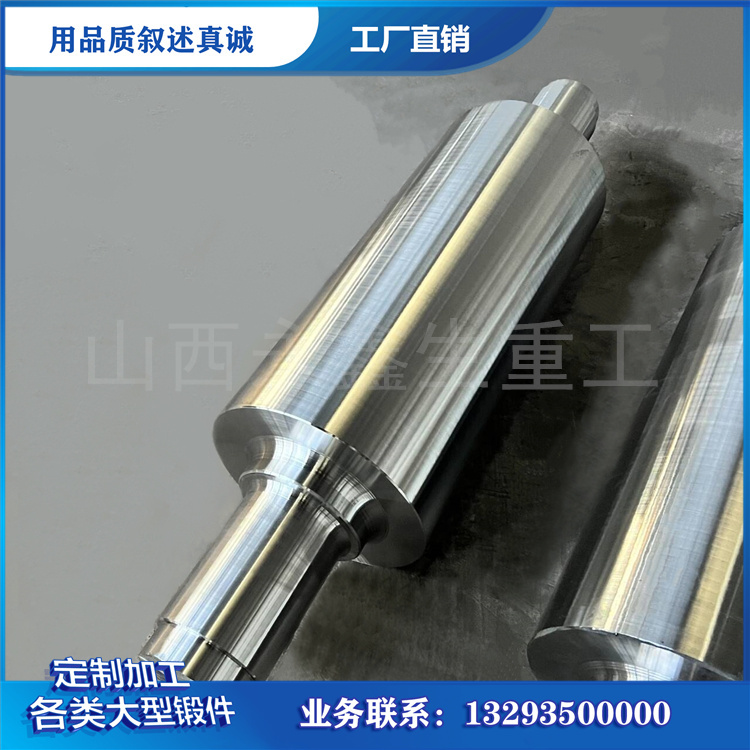
辊身主轴锻件服役过程长期承受挤压、扭转、冲击复合载荷,轴肩、轴颈等应力集中位置,一旦存在内部或者表面缺陷,就会成为裂纹萌生源头,在持续交变载荷作用下不断扩展,造成轴件过早失效。梳理辊身主轴锻件各类缺陷的产生诱因,落实全流程防控手段,可以提升锻件服役可靠性,满足轧制设备连续作业的使用要求。
内部疏松、孔洞类缺陷大多起源于钢锭凝固阶段。钢锭凝固收缩在心部形成疏松与微小孔洞,如果锻造阶段锻造比不足,镦粗、拔长变形量不够,孔洞无法被压实焊合,缺陷残留在锻件内部。受力状态下缺陷位置产生应力集中,加速疲劳损伤。防控从冶炼与锻造两端开展,冶炼环节优化浇注工艺改善钢锭凝固质量;锻造设置合理锻造比,依靠镦粗工序压实心部缺陷,同时保证钢锭冒口、水口端切除量充足,去除原生缺陷区域。山西中重重工在编制辊身主轴锻件工艺文件时,结合锻件规格、设备载荷核算锻造比参数,保障变形量满足缺陷压实的工艺需求。
裂纹分为热裂纹、冷裂纹、氢致白点裂纹。加热阶段升温速率过快,厚大坯料表层心部温差大,热应力超出材料承受限度,产生加热裂纹;锻造始锻温度过高,材料过热过烧,晶界强度下降,锻打过程产生热裂纹;终锻温度过低,材料塑性变差,锻打受力后出现锻造裂纹;锻后冷却速度过快、热处理淬火冷却制度不合理,会催生冷却裂纹与淬火裂纹;钢锭氢含量偏高,锻后冷却过快,氢聚集会形成白点脆性裂纹。防控需要严格执行阶梯加热制度,控制升温速率,保障坯料透烧;守住始锻终锻温度区间;锻后严格执行缓冷,白点敏感材质增设去氢退火工序;热处理阶段管控冷却速率,淬火之后及时回火消除应力。

晶粒粗大、组织不均匀问题,主要来自加热温度超标、高温保温时间过长,或是锻造变形量不足,铸态晶粒没有得到充分打碎。晶粒粗大之后,锻件冲击韧性下降,抗疲劳性能变差,在交变载荷下裂纹扩展速度加快。生产过程管控加热炉温,规避超温,控制高温保温时长;依靠足够锻造变形打碎原始粗大晶粒;后续通过正火、调质热处理重新细化晶粒,得到均匀稳定金相组织。
折叠与流线紊乱缺陷产生于锻造成型工序。单道次压下量设置不合理、压肩操作不当,金属流动方向异常,会形成折叠缺陷,局部金属流线被切断或者回流。折叠属于埋藏类表面缺陷,集中在轴肩台阶位置,在交变载荷作用下容易发展成为裂纹。生产中优化锻造工艺,控制单道次压下量,轴肩过渡位置做好倒棱,规范压肩锻打操作,减少金属非正常流动。
原材料夹杂物超标同样会损害辊身主轴锻件使用性能。冶炼环节做好精炼处理,降低夹杂物级别,坯料阶段做好探伤筛查,减少先天冶金缺陷流入下一工序。锻件完成热处理之后,依靠超声波、磁粉探伤筛查各类缺陷,筛除不合格锻件。缺陷防控不能只依靠成品检测,需要将管控前置到冶炼、加热、锻造、热处理每一道工序,从源头降低缺陷发生概率,保障辊身主轴锻件内在质量,适配轧制设备复杂工况。