欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
破碎机轴锻件作为破碎装备核心回转承载构件,成品质量评判不能只关注外形尺寸,需要覆盖材质成分、内部组织、力学性能、内部缺陷、表面状态、形位公差等多个维度,依靠标准化检测手段,验证锻件是否符合技术协议与服役工况。采购环节如果只看重毛坯外形尺寸,忽略锻件内部质量与力学指标,会给后期破碎设备运行埋下隐患。完整质量管控体系贯穿原材料入厂、锻造、热处理直至成品出厂全流程,山西中重重工在破碎机轴锻件生产过程执行多环节检验管控,保障锻件交付质量。
破碎机轴锻件实际服役工况条件较为复杂,设备运行阶段轴件持续传递扭矩,同时会受到矿石冲击、往复交变载荷,轴肩过渡圆角、轴承装配位、键槽花键位置属于应力集中高发区域。当锻件内部存在缩孔、夹杂、裂纹,或者金属流线紊乱、力学性能指标不达标,在长期循环载荷作用下,缺陷位置会逐步扩展,出现轴体弯曲、疲劳开裂等故障,造成破碎装备停机。不同破碎机的载荷等级、轴体截面、运行环境存在区别,图纸与技术协议会明确材质标准、锻造比、热处理状态、探伤等级、力学性能指标,生产、检测环节均以此作为执行依据。

理化性能检测用来核验破碎机轴锻件材料本身力学表现,一般从锻件本体或者同炉随炉试块取样,开展拉伸试验、冲击试验、硬度检测。拉伸试验获取抗拉强度、屈服强度、伸长率、断面收缩率数据;冲击试验考核锻件抗冲击能力;硬度检测核验基体调质硬度,表面淬火工件还需要检测淬硬层深度与表层硬度梯度,各项指标满足对应材料标准以及技术协议要求。金相分析可以观察晶粒形态、组织构成,识别晶粒粗大、带状组织超标、非金属夹杂物超标等情况,反向验证锻造与热处理工艺执行效果。

无损探伤是排查破碎机轴锻件内部与表面缺陷的重要手段。超声波探伤主要检测锻件内部,识别缩孔、疏松、内部裂纹、大颗粒夹杂物等体积型缺陷,按照 GB/T6402 标准评定缺陷等级;磁粉探伤检测锻件表面以及近表面裂纹,轴肩过渡圆角、轴承位、键槽位置是检测重点,这类应力集中区域微小表面缺陷,都有可能发展成为疲劳裂纹源头。尺寸与形位公差检测核对各段轴径、台阶长度、圆角尺寸,同时检查轴件直线度,轴体弯曲超差,后续精加工完成之后运行振动增大,会加速轴承以及配套零部件损耗。
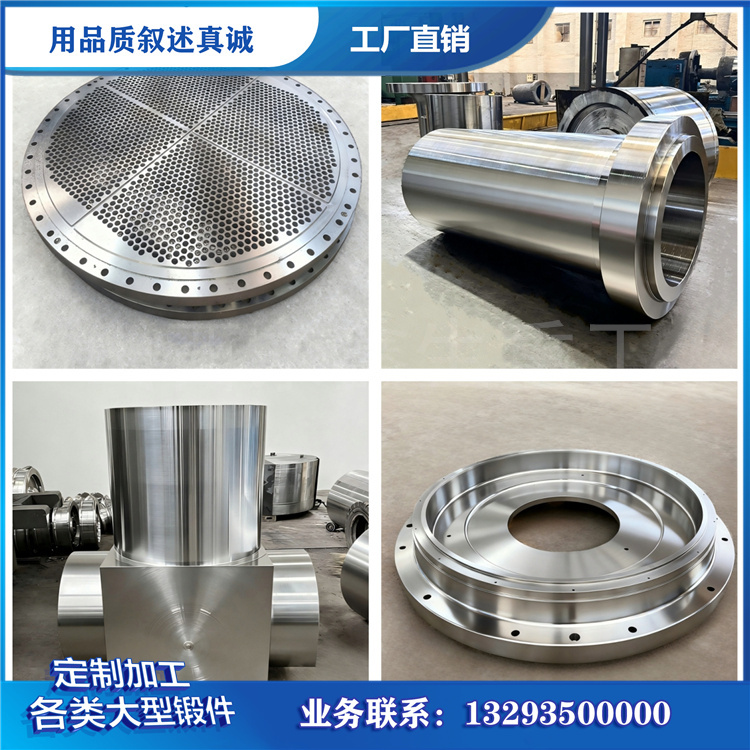
需要区分锻造破碎机轴锻件与轧制棒材加工轴件的差异。轧制棒材可以满足外形尺寸要求,但缺少锻造带来的压实内部缺陷、优化金属流线的完整过程,面对重载冲击交变工况,整体抗疲劳表现存在差距。锻造轴锻件的核心价值,体现在内部致密度、金属流线、整体力学均匀性,这些特质无法依靠肉眼分辨,需要依靠规范检测手段完成验证。
原材料复检、锻造工序记录、热处理随炉试样、成品理化试验、无损探伤、尺寸核验,整套检测链条相互配合,筛选合格破碎机轴锻件。山西中重重工依托理化实验室与全套探伤设备,完成破碎机轴锻件各项检测工作,检测数据留存归档,实现产品质量可追溯。选型采购破碎机轴锻件时,应当综合考量外观尺寸、材质报告、锻造工艺状态、热处理结果以及完整检测资料,匹配破碎设备实际工况条件,降低后期设备运行故障风险。