欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
减速机主轴锻件属于传动系统关键转动部件,内部或者表面隐藏缺陷,会在循环交变扭矩、弯曲载荷作用下持续扩展,造成传动中断。无损检测是不破坏锻件本体,排查内部、表面缺陷的检验手段,减速机主轴锻件一般采用超声波探伤搭配磁粉探伤的组合检测方案,明确检测时机、扫查范围、验收等级,是把控出厂质量的重要防线。
超声波探伤主要检出减速机主轴锻件内部体积型和面型缺陷,包括缩孔残余、密集夹杂、内部裂纹、疏松超标等。超声波探伤通常安排在热处理完成、粗加工结束之后,这个阶段锻造应力、热处理应力得到释放,缺陷形态趋于稳定,锻件表面状态适合超声波传播,检测结果可靠性更高。检测选用适配探头,沿轴向、周向网格扫查,覆盖轴身、轴肩、键槽预留段等全部受力区域,重点关注大截面芯部、截面过渡位置。检测过程记录缺陷位置、当量大小、分布状态,对照双方确认的标准开展判定。
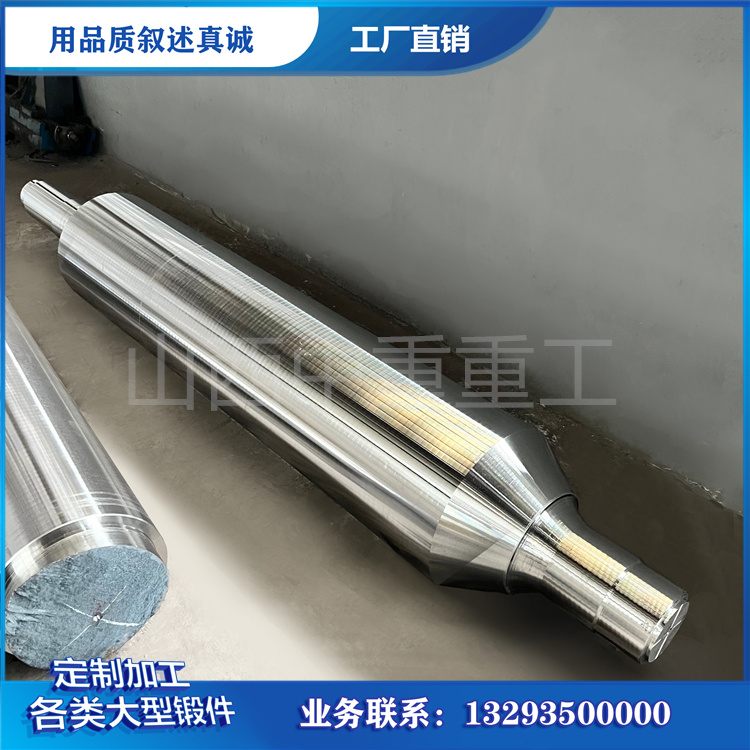
磁粉探伤针对减速机主轴锻件表面以及近表面缺陷,像表面发纹、淬火裂纹、磨削裂纹、锻造折叠裂纹等,这类缺陷尺寸偏小,超声波探伤识别灵敏度有限,磁粉探伤对开口类表面缺陷检出效果更好。磁粉探伤大多安排在精加工完成之后,轴肩圆角、键槽根部、轴颈配合段是检测重点,这些位置应力集中明显,也是疲劳裂纹优先萌生的区域。探伤前清理锻件表面油污、氧化皮,选用合适磁化方式,保证不同走向的缺陷都能够被有效检出。
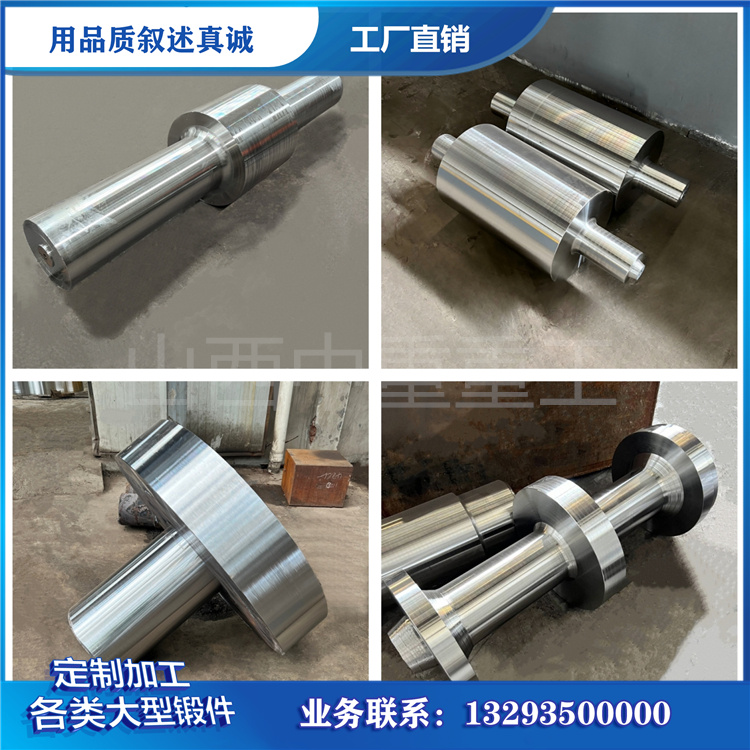
无损检测有清晰的判定逻辑,并非出现任何缺陷显示就直接判定不合格,需要结合缺陷类型、当量尺寸、数量、分布位置综合评判。分散的点状微小缺陷,当量在标准允许区间内,可以验收;线状缺陷、密集型缺陷,或是缺陷分布在高应力承载区域,验收尺度从严把控。同一支减速机主轴锻件,超声波探伤和磁粉探伤两项项目都需要满足协议要求,单一项目不合格,锻件判定不合格,进入返修或者报废流程。无损检测存在灵敏度边界,无法识别微观尺度的组织异常,因此探伤检验需要和力学性能试验、硬度检测、低倍检验配合,形成完整的质量验证体系。

探伤作业人员需要熟悉减速机主轴结构、锻造工艺以及缺陷易发位置,区分伪缺陷信号和真实缺陷,降低误判、漏判概率。探伤记录完整归档,包含锻件编号、检测日期、执行标准、探头参数、缺陷记录、判定结果,实现锻件质量全程可追溯。山西中重重工生产减速机主轴锻件时,按照供需双方确认的技术协议选定探伤标准与验收等级,持证人员执行无损检测,同步配套力学、硬度检验,多项检验结果相互印证。
无损检测本身不会提升锻件力学性能,核心作用是筛除带有危害性缺陷的锻件,规避后续运转阶段的失效风险。不同功率、载荷特性的减速机,配套主轴锻件探伤验收等级存在差异,重载、频繁冲击工况对应的验收等级更加严格。山西中重重工可依据客户图纸与技术协议,完成减速机主轴锻件全套无损检测工作,规范留存检测资料,保障交付锻件缺陷状态符合传动承载要求,为各类减速机平稳运转提供可靠锻件支撑。