欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
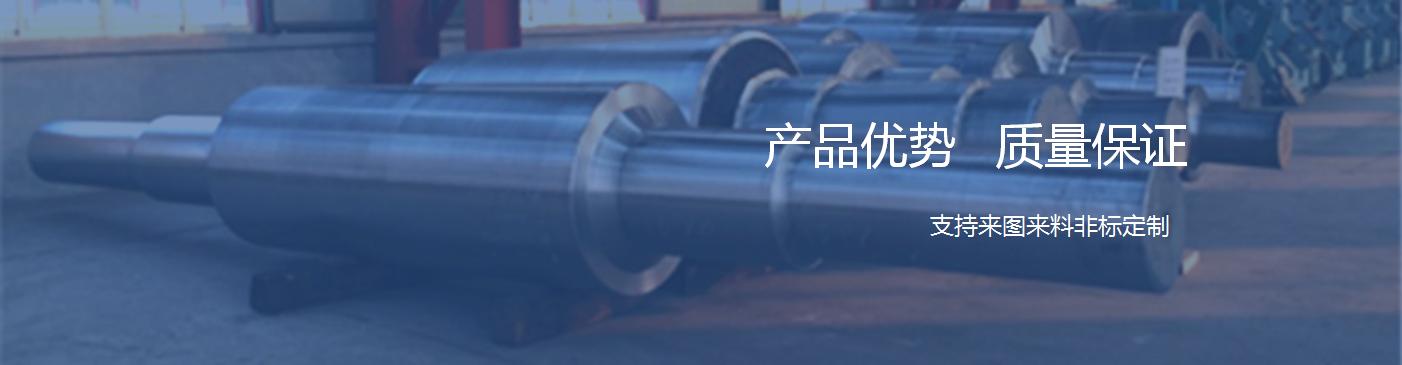
35CrMo 主轴锻件是重载传动装备的核心承载锻件,工作过程同时承受扭转、弯曲、冲击复合载荷,部分工况伴随温度变化,受力条件复杂,对锻件纯净度、组织均匀性、抗疲劳性能以及高温稳定性能都设置了明确指标。35CrMo 主轴锻件多为整体锻造成型结构,不同轴段承担支撑、传动等不同功能,台阶、轴肩位置应力集中明显,锻造、热处理、检测方案都需要针对性设计。山西永鑫生重工长期承接各类合金长轴锻件订单,35CrMo 主轴锻件属于常态化生产品类,按照技术标准以及客户协议开展生产作业。
原材料管控是 35CrMo 主轴锻件质量管控的起始环节。投入生产的钢锭附带原厂材质证明文件,进厂之后开展复检,利用光谱分析核验碳、铬、钼、锰等合金元素含量,确认成分处于标准区间内。硫、磷等有害元素严格管控,降低锻件回火脆性倾向。钢锭表面开展***清理,去除表层裂纹、重皮、氧化堆积物,清理合格之后送入加热炉进行锻造加热。钢锭本身带有的疏松、偏析等原生缺陷,是锻造工序重点改善的对象。

锻造加热环节管控升温速率、保温时长以及锻造温度区间。升温速度过快,钢锭内外温差大,热应力容易引发开裂;保温不足,合金元素扩散不均,坯料变形抗力不一致。始锻温度与终锻温度严格依照 35CrMo 材质工艺执行,温度过高会造成晶粒粗大,锻件韧性下降;温度偏低材料塑性变差,锻造时容易产生裂纹。主轴锻件采用多火次锻造成型,先镦粗压实钢锭中心区域,再分段拔长分配金属,成型各台阶轴段轮廓。成型过程把控台阶、圆角过渡,减少折叠缺陷,引导金属流线沿着主轴受力方向分布。

热处理用来调整 35CrMo 主轴锻件金相组织与力学性能。调质处理属于主流工艺,淬火完成基体强化,高温回火消除淬火应力,获得综合性能稳定的回火索氏体组织。该材质存在回火脆性区间,回火冷却方式需要合理选择,降低脆性带来的不利影响。针对主轴表面耐磨要求较高的产品,可在调质基础上增加表面淬火处理,提升表层硬度,芯部维持良好韧性。大截面主轴锻件冷却时温度梯度大,工艺方案需要适配截面尺寸,控制冷却速度,规避组织不均、硬度偏差过大等问题。热处理完成之后,锻件内部残余应力缓慢释放,长轴锻件容易发生弯曲变形。

粗加工结束后开展多项检测工作。超声波探伤对锻件内部全域扫查,评定内部缺陷当量;磁粉探伤检查表面开口缺陷;硬度试验多点测试,核验硬度指标;必要时取样开展金相检验,观察晶粒等级和组织状态。形位公差检测重点管控直线度指标,变形超差锻件完成校直之后,必须配套去应力回火,避免后续加工回弹变形。所有检测数据整理归档,随锻件一并交付。
35CrMo 主轴锻件作为锻坯,后续还要经过精加工、动平衡等工序才能装配投入使用,锻坯阶段遗留的缺陷,会在交变载荷持续作用下逐步暴露,增加使用成本。山西永鑫生重工在 35CrMo 主轴锻件生产中,落实工序自检、专检制度,每道工序留存生产与检测记录,保障产品可追溯。重载传动装备应用场景持续拓宽,不同加工工况对主轴锻件材质、尺寸、力学指标需求各不相同,稳定的工艺体系、规范的检测流程,可以持续产出满足技术协议要求的 35CrMo 主轴锻件,为各类传动装备提供可靠锻坯支撑。