欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
在传动轴选型过程中,中间短轴锻件是适用面较宽的轴类毛坯方案,但各类材质、热处理状态都存在明确性能边界,选型需要结合工况载荷、结构尺寸、加工条件综合判断。选型先梳理载荷特征,区分静载荷、交变弯曲载荷、扭转载荷,确认是否存在冲击负荷。载荷平稳、冲击较少的泵轴、风机轴、普通减速机轴,45 钢、40Cr 调质锻件可以满足;冲击频繁、强度要求高的工况,选用 42CrMo、35CrMo 等合金钢锻件,保证厚截面部位韧性。
其次确认热处理交货状态。正火毛坯适合加工余量偏大、以机加工为主的短轴;调质毛坯综合力学性能更好,是多数传动短轴的选择;轴颈有耐磨要求的,约定调质加局部感应淬火交付方案。订单洽谈阶段,除材质、热处理状态外,需要明确验收条款,包含探伤验收等级、硬度区间、取样位置、尺寸公差、直线度等,全部技术条件落实到技术协议。
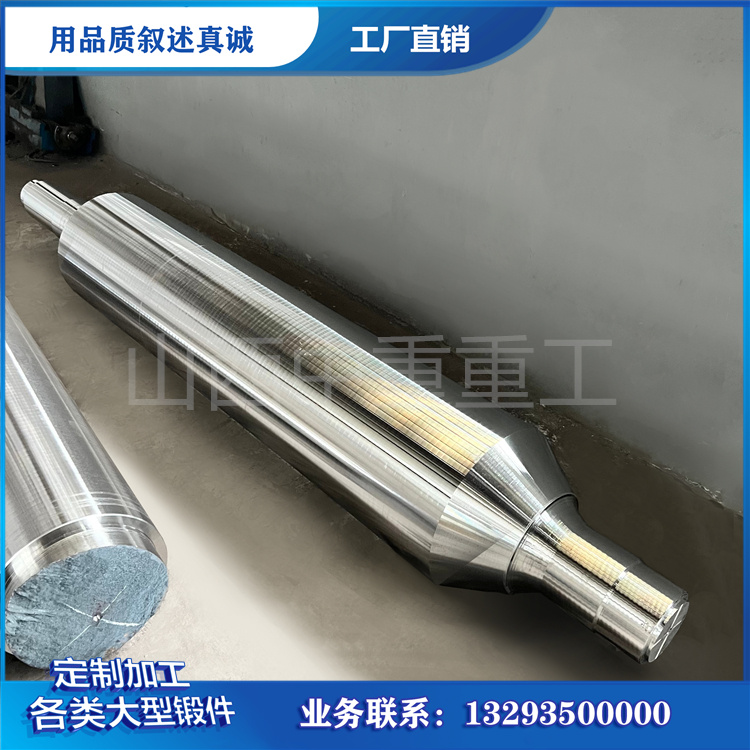
锻件毛坯的加工余量需要合理约定。余量过小,无法完全去除锻造氧化皮、脱碳层与表面缺陷;余量过大,增加车削工时与材料损耗。山西中重重工可以根据短轴图纸,结合锻造工艺与热处理变形量,给出适配的毛坯余量建议,兼顾锻造成型可行性与后续加工效率。
机加工环节有不少针对中间短轴锻件的注意要点。调质状态短轴切削性能稳定,但硬度过高会加快刀具磨损;粗加工阶段优先释放应力,精度要求高的短轴,粗加工后可安排去应力回火,再开展精加工,降低应力回弹带来的尺寸变形。台阶过渡圆角不能随意减小或做成锐角,圆角可以缓解应力集中,尖角或圆角过小位置是短轴疲劳开裂的高发位置。键槽加工后槽底容易残留刀痕,刀痕相当于微小缺口,在交变载荷下成为裂纹起点,需要做好槽底抛光与圆角处理。
装配环节,短轴与轴承、联轴器的配合过盈量需要控制在合理范围,过盈量偏大会在表层引入附加拉应力,叠加工作载荷后缩短使用寿命。毛坯与半成品存放阶段做好防锈防护,避免长期锈蚀形成蚀坑。
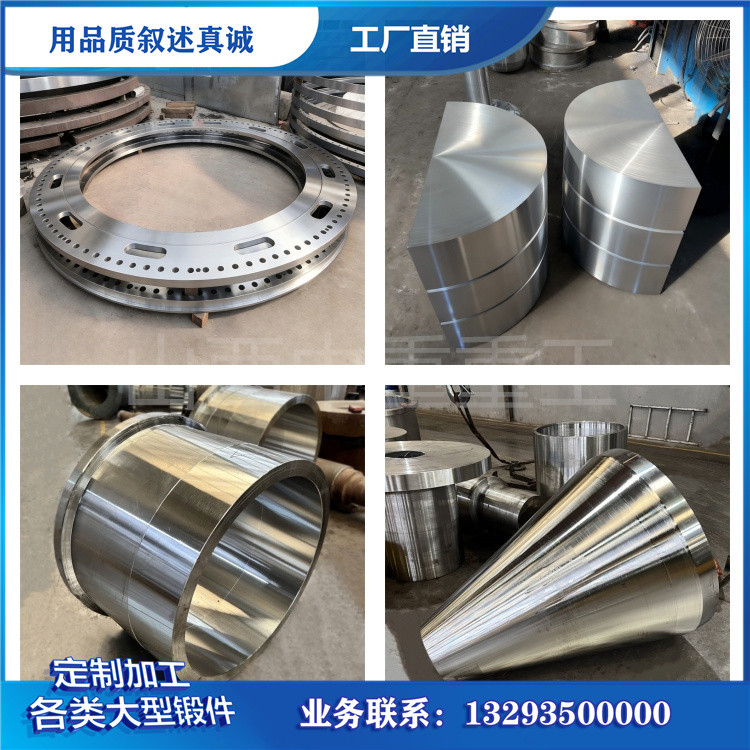
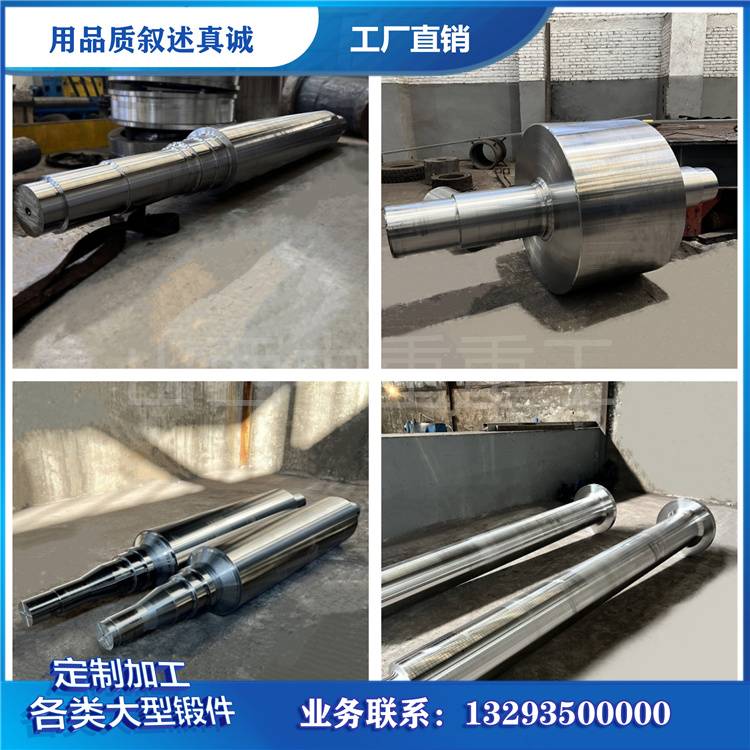
综合来看,中间短轴锻件优势在于整体成型、流线连续、组织致密,适配多台阶、带法兰等非标结构,在通用机械、工程机械、矿山设备领域应用广泛。选型重点是认清材质与工艺边界,不超工况选用,同时做好技术协议约定与验收管控。山西中重重工承接各类规格中间短轴锻件定制,配合客户完成工艺沟通、生产制造与检测交付,为传动设备制造提供可靠的轴类锻件毛坯。