欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
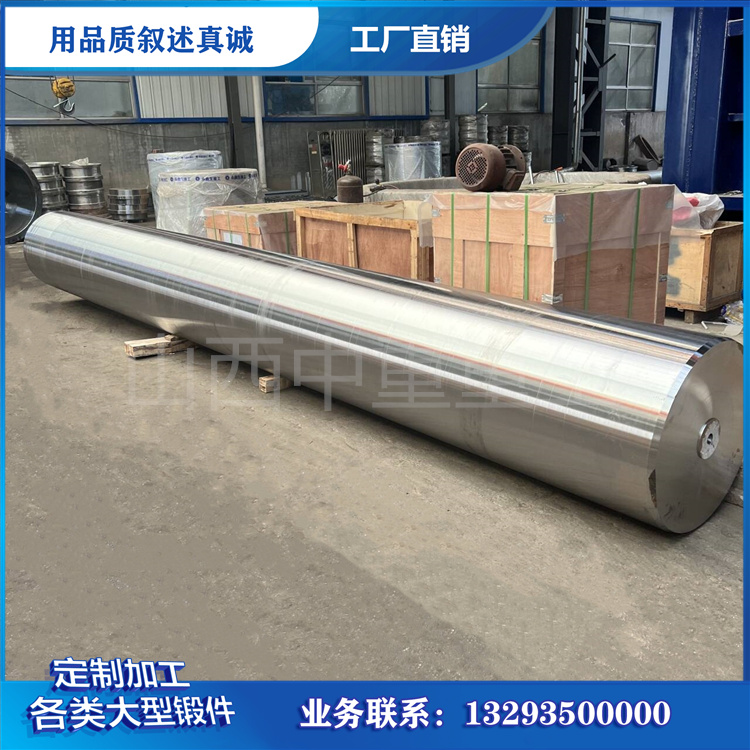
工作辊锻件作为轧机关键部件,交付前需要经过系统检验,确认辊体内部质量、表面状态、性能指标满足图纸与使用要求。轧制工况下辊体承受高载荷,内部缺陷在交变应力作用下会逐步扩展,可能导致辊面剥落甚至断辊,检验环节是排除质量隐患、保障辊体安全使用的重要关口。工作辊锻件检验涵盖无损检测、硬度检验、理化试验、尺寸外观检查等多个方面,各项检验结果共同构成辊体质量判定依据。
无损检测是工作辊锻件检验的重点项目。超声波探伤用于排查辊体内部缺陷,能够发现内部裂纹、夹杂物、白点、缩孔残余等缺陷,探伤时沿辊身表面逐段扫查,辊身、辊颈不同部位分别覆盖,按照相应标准判定缺陷当量与位置是否在允许范围内。磁粉探伤用于检测辊面及近表面缺陷,辊面磨削加工后开展,检查表面裂纹、磨削裂纹等缺陷,辊身表面状态直接影响探伤结果判定。无损检测合格是工作辊锻件交付的必要条件,重要辊件还会根据技术要求增加补充检测项目。
硬度检验验证辊面性能。辊身表面硬度是工作辊的重要性能指标,硬度检验覆盖辊身全长不同位置,评估硬度分布均匀性,硬度偏差过大说明热处理或材质均匀性存在问题。淬硬层深度按规定方法检测,确认辊面硬化层厚度符合冷轧工况要求。硬度检验结果与硬度计状态、检测方法直接相关,检测设备定期校准,保证数据稳定可信。
理化试验确认材料性能。在辊体规定位置取样开展拉伸试验、冲击试验,验证辊体强度、韧性指标;金相检验观察组织形态、碳化物分布、晶粒大小,判断锻造与热处理工艺效果。辊体内部残余应力水平也影响服役表现,必要时通过规定方法测定残余应力,评估应力状态是否处于合理范围。

尺寸与外观检验确认加工质量。辊身直径、辊颈尺寸、辊体长度等关键尺寸复测,确认符合图纸公差要求,辊面表面粗糙度、圆度、圆柱度等指标按图纸检查,辊面不允许存在裂纹、划伤、锈蚀等缺陷。部分辊件出厂前安排动平衡检验,保障高速运转工况下的稳定性。检验记录、探伤报告、理化报告、硬度数据统一归档,随辊体交付,形成完整质量文件包。
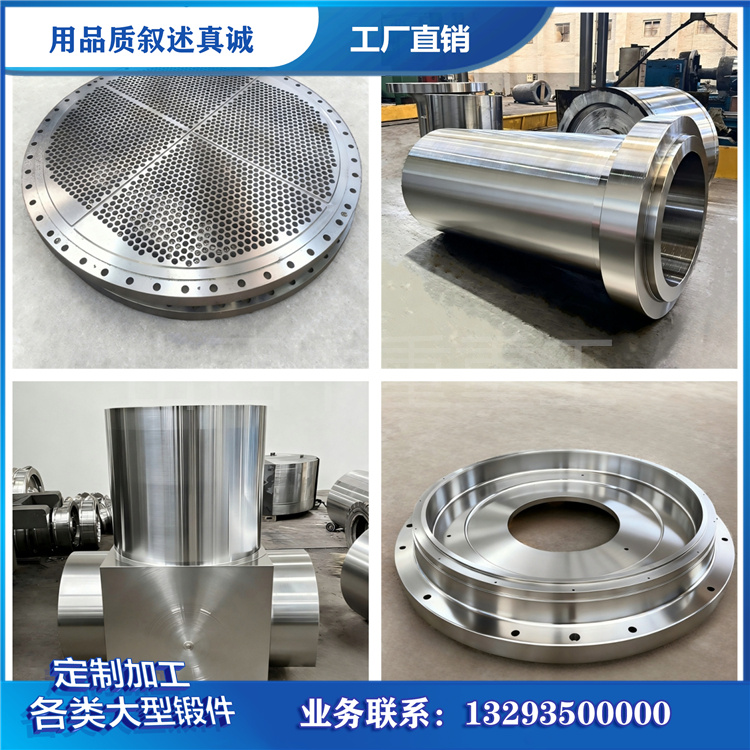
检验过程遵循相应标准与技术要求,检测人员具备对应资质,检测设备检定合格,检测方法稳定统一。山西中重重工在生产工作辊锻件过程中,从原材料到成品分阶段安排过程检验,出厂前完成规定项目检测,检验数据完整可追溯,配合客户与第三方机构完成验收。工作辊锻件检验不是简单的交付手续,而是对辊体质量的系统确认,严格的过程检验,保障交付的工作辊锻件满足轧制使用要求。