欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
船用中间轴锻件经过锻造、热处理之后,需要开展机械加工,加工质量直接影响轴系装配对中效果,进而改变锻件运行阶段的受力状态。中间轴依靠两端法兰和相邻轴段对接,多段中间轴串联组成长轴系,法兰止口、螺栓孔、轴颈的尺寸精度、形位公差、表面状态,都会影响装配同轴度。即使锻件本体冶金质量、热处理性能全部合格,如果加工精度不足、装配对中超差,轴运转时会产生附加弯曲应力,叠加原有扭转载荷,加速疲劳裂纹萌生,缩短锻件服役周期,因此精加工与装配配套要求,是船用中间轴锻件应用环节不可忽视的内容。
机械加工前,首先复核锻件毛坯状态,核对编号、材质标识、探伤报告,检查热处理后直线度,弯曲超差的锻件先行校直、去应力,再进入粗加工。粗加工阶段预留精加工余量,去除大部分加工余量的同时释放一部分内部残余应力,对于大规格长中间轴,粗加工之后可以安排去应力退火,降低后续精加工变形量。精加工阶段重点加工法兰止口、端面、连接螺栓孔、轴颈以及过渡圆角。法兰止口起到定心作用,止口的圆度、同轴度公差需要严格管控,保证两段轴对接时轴心重合;连接螺栓孔采用配钻或者按照图纸位置度加工,孔壁粗糙度满足装配要求,避免螺栓装配后出现附加偏心载荷。轴肩过渡圆角按照图纸要求成型,不允许尖角,尖角位置会形成明显应力集中,在交变载荷下成为裂纹起点,圆角过渡平滑可以分散应力。山西中重重工在船用中间轴锻件精加工过程中,采用数控设备加工法兰与轴颈,同步记录尺寸检测数据,加工完成后单独标记配合面防护要求,避免转运磕碰损伤配合表面。
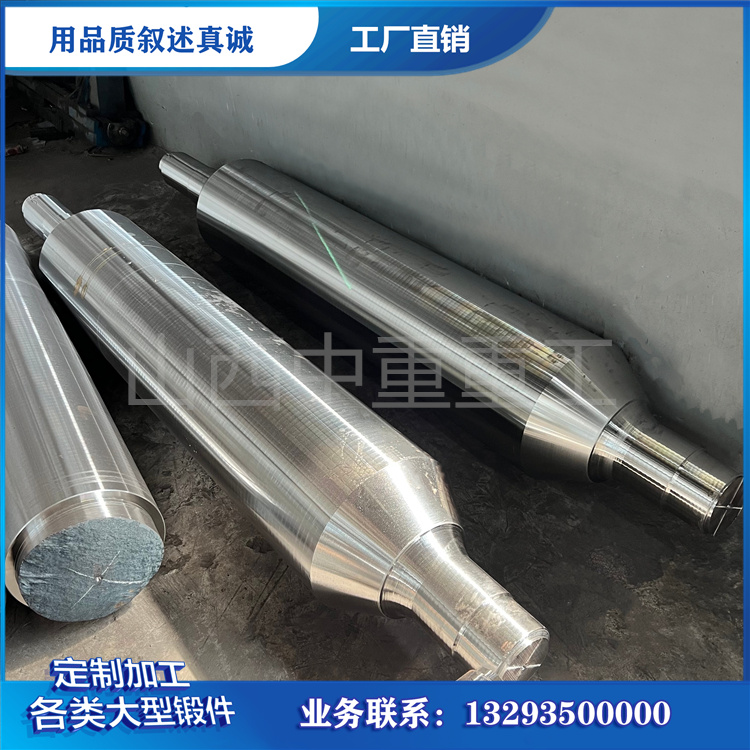
加工完成之后,成品锻件做好防护,法兰止口、轴颈等配合面涂抹防锈油脂,加装保护套,转运过程避免单点支撑造成轴身弯曲。单支中间轴锻件出厂检验,除了探伤和理化复核,还要复测轴身直线度、关键尺寸,配套全套质量文件交付。中间轴锻件上船装配属于轴系校中工作的一部分,轴系校中计算会确定每一段中间轴的支撑位置、轴承标高,装配时按照校中方案调整轴承位置,控制轴系对中偏差,减少运转附加弯矩。
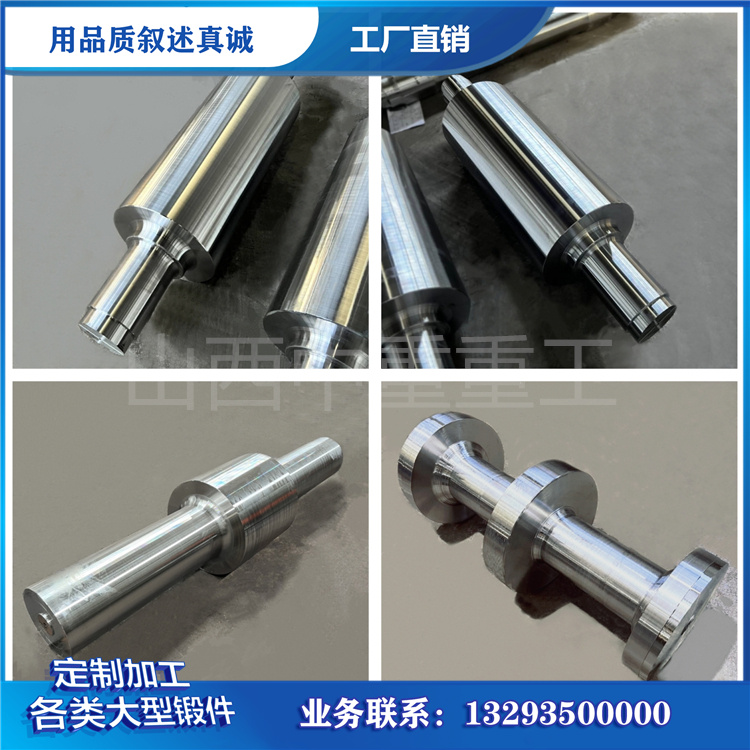
轴系运转过程中,中间轴锻件承受的应力由设计扭矩产生的基础应力,加上对中偏差、轴承沉降、船体变形带来的附加应力共同组成。船舶航行过程中,船体受风浪影响发生变形,机舱轴承基础出现沉降,都会改变原有对中状态,长期累积之下,锻件交变应力幅值提升。因此在前期设计和锻件生产阶段,除了满足强度指标,也需要控制锻件残余应力水平,锻造、热处理、加工阶段的去应力工序,都是为了减少构件自带的初始应力。
配套维护层面,中间轴锻件虽然不直接接触海水,但机舱盐雾会造成表面锈蚀,锈蚀坑点会形成应力集中源,降低疲劳强度,成品表面防锈处理、运行阶段定期检查表面状态、监测轴系振动值,都属于配套管控内容。船用中间轴锻件是轴系当中静态交付、动态承载的构件,锻造热处理决定材料本身性能,机械加工决定配合精度,装配校中决定实际受力环境,几个环节协同管控,才能充分发挥锻件本身的设计承载能力,维持轴系长期平稳传动。