欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
减速机主轴锻件作为减速机传递扭矩的核心承载构件,内部组织、力学性能与外观质量,都会影响整套传动装备运行稳定性。一套标准化的检测体系,能够对锻件从原材料到锻造毛坯开展多维度核验,筛除存在缺陷的锻件,保障交付锻件符合技术协议要求,山西中重重工搭建标准化检测流程,完成减速机主轴锻件各阶段质量核验。
原材料入厂检测,是减速机主轴锻件质量管控***道关口。钢材坯料进场,核对材质证明文件,取样开展光谱成分分析,核验碳、铬、钼、镍等合金元素含量,确认材质牌号和订单要求保持一致。同步检查坯料表面,查看是否存在裂纹、结疤、重皮等表面缺陷,复核坯料尺寸、下料长度。原材料指标达不到标准,不予投产,从源头规避材质问题引发的锻件失效。

锻造毛坯外观检测,在锻造成型冷却结束后开展。检验人员核查锻件整体外形,检查表面是否存在裂纹、折叠、压坑、缺肉等可视缺陷,核对毛坯加工余量与外形尺寸,确认毛坯能够满足后续机加工需求。细长减速机主轴锻件重点排查横向、纵向表面裂纹,这类缺陷在扭转、弯曲交变载荷下会持续扩展,引发主轴断裂。外观检验发现缺陷,评估缺陷深度,无法修复的毛坯做报废处置。
力学性能检测用于验证减速机主轴锻件综合力学指标。在同炉、同批次锻件上截取试样,开展拉伸试验,测定屈服强度、抗拉强度、断后伸长率;冲击试验测定冲击韧性,评估锻件承受冲击载荷的能力。力学试样需要和锻件执行相同锻造、热处理工艺,保证试样组织状态与锻件本体保持一致。当力学指标低于协议标准,需要复盘锻造和热处理工艺,查找问题根源并优化。
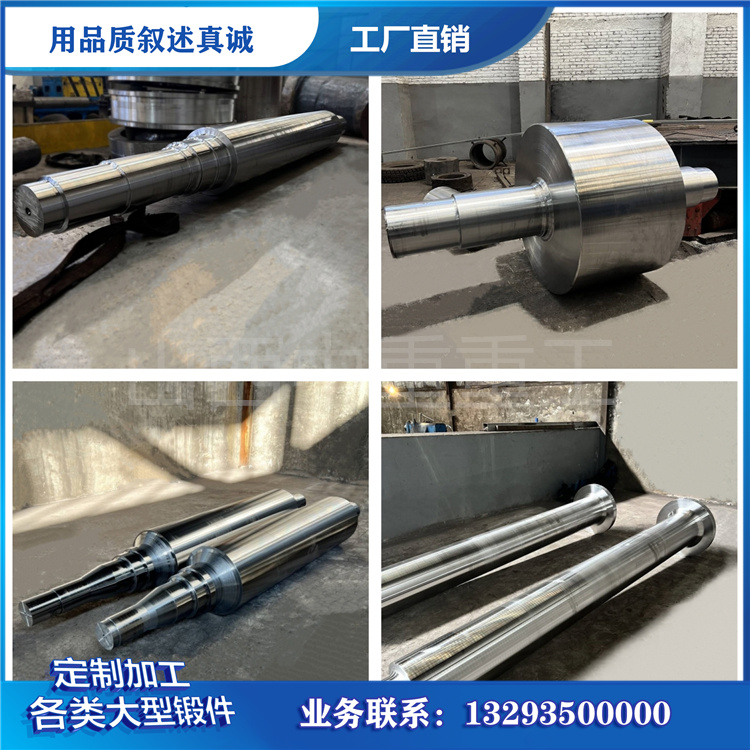
硬度检测属于减速机主轴锻件常规检测项目,一般选用布氏硬度或者洛氏硬度检测方式。热处理结束后,在锻件多个位置多点取样检测,确认硬度分布均匀,满足图纸技术指标。硬度偏高,锻件韧性下降,易发生脆性断裂;硬度偏低,强度不足,长期扭矩载荷下容易产生塑性扭转变形。多点检测可以规避局部热处理不均带来的性能差异。
无损探伤是探查主轴锻件内部隐性缺陷的关键手段,多采用超声波探伤,探测锻件内部气孔、疏松、夹杂、内部裂纹等肉眼无法观测的缺陷,按照验收标准评定缺陷等级。长轴类锻件探伤需要调整探头参数,分段扫描,减少漏检情况。探伤检测记录完整留存,实现锻件质量可追溯。
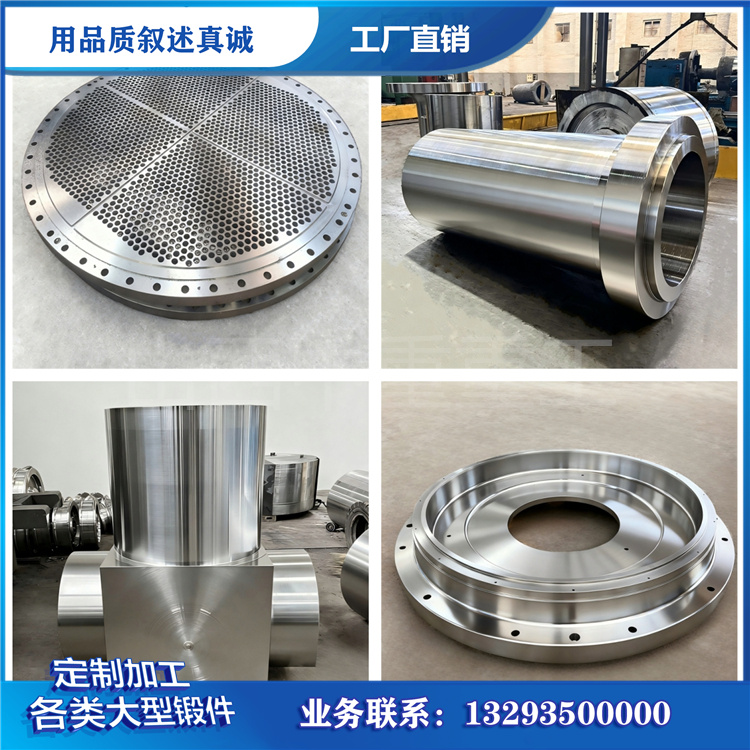
所有检测数据整理归档,每批次减速机主轴锻件形成配套检验记录,可供客户查阅核验。检测不是单一环节的检验动作,而是贯穿锻件生产全流程,各类检测项目相互配合,全方位评价锻件品质。山西中重重工依托标准化检测体系,对减速机主轴锻件开展多维度检验,保障交付锻件的组织、力学性能稳定。完善的检测体系,降低不合格锻件流入装配环节的风险,保障减速机主轴锻件在工业传动设备中长期稳定服役,减少设备停机隐患。