欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
汽车轮毂轴承锻件属于环形精密锻件,截面厚薄不均,成品出厂、转运、仓储阶段,不当操作容易造成锻件挤压变形、表面损伤,甚至催生隐性应力裂纹,破坏锻件原有性能,做好防护管理,是维持锻件出厂质量的重要环节。
精加工完成的汽车轮毂轴承锻件,内外圆、台阶等精密部位需要进行防锈处理,涂抹防锈油脂,加装防护护套,隔绝水汽,避免金属表面锈蚀。锈蚀形成的表面凹坑,会成为应力集中点位,在车辆行驶交变载荷作用下诱发疲劳裂纹。锻件存放环境保持干燥通风,控制环境湿度,不宜长期露天存放,潮湿环境会加快锈蚀产生。

仓储摆放方式需要合理规划,环形轮毂轴承锻件不可堆叠重压,应采用分层工装托架,锻件之间设置非金属隔离垫片,防止硬接触划伤精加工表面。分层摆放分散锻件自重,降低挤压形变概率。不同规格锻件分区存放,做好标识,避免混料。山西中重重工在成品汽车轮毂轴承锻件仓储环节,使用专用存放工装,降低存放变形与表面损伤风险。
吊装转运环节风险较高,吊装作业禁止钢丝绳直接捆绑精加工表面,钢丝绳会划伤加工面,优先选用柔性吊带,选取合适吊点,起吊保持平稳,防止锻件碰撞。升降动作放缓,避免冲击载荷施加在锻件上,冲击会在锻件内部产生附加应力,带有微小缺陷的锻件,可能出现裂纹扩展。运输车辆内部铺设软垫,固定锻件,运输途中降低颠簸,长途转运做好防雨防护。
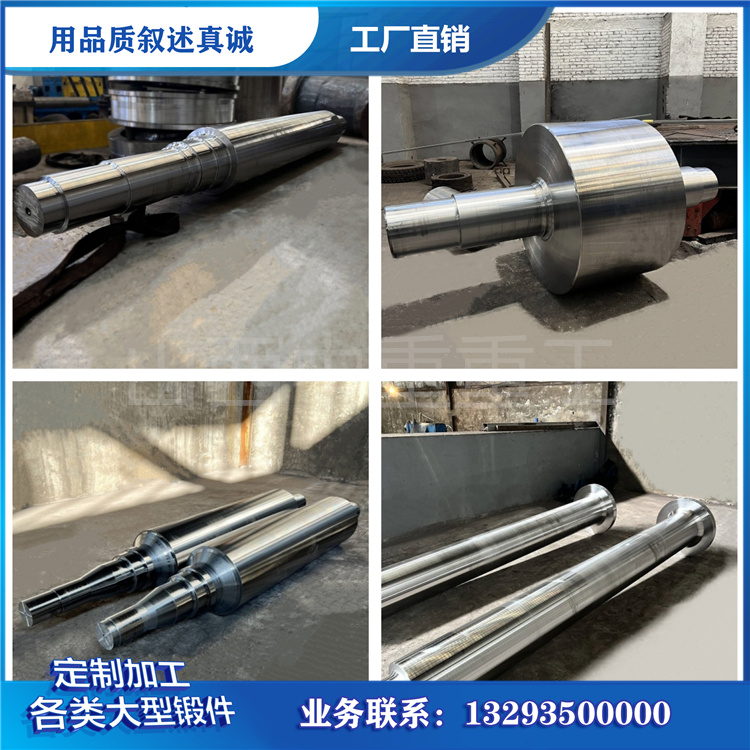
汽车轮毂轴承锻件服役阶段常见失效形式有疲劳断裂、滚道区域磨损、塑性变形。疲劳断裂多起源于应力集中位置,如过渡圆角、表面划痕、内部夹杂缺陷,长期交变复合载荷下裂纹缓慢扩展,***终发生断裂;塑性变形一般是长期载荷超过锻件屈服强度;滚道磨损多和装配偏差、润滑不足相关。锻造、热处理、探伤管控能够减少锻件内在缺陷,轮毂单元装配与车辆运维方式,直接影响锻件实际服役周期。
锻件进厂装配前,复检外观,检查转运仓储阶段是否产生磕碰、锈蚀,必要时开展磁粉探伤,排查转运诱发的表面裂纹。装配过程保证同轴度,避免强行装配引入附加装配应力,装配应力叠加工作载荷,会加速轮毂轴承锻件失效。车辆运行期间,规范轮毂润滑管理,定期监测轮毂温度与振动,出现异常及时检修,减少轮毂长期过载运行情况。
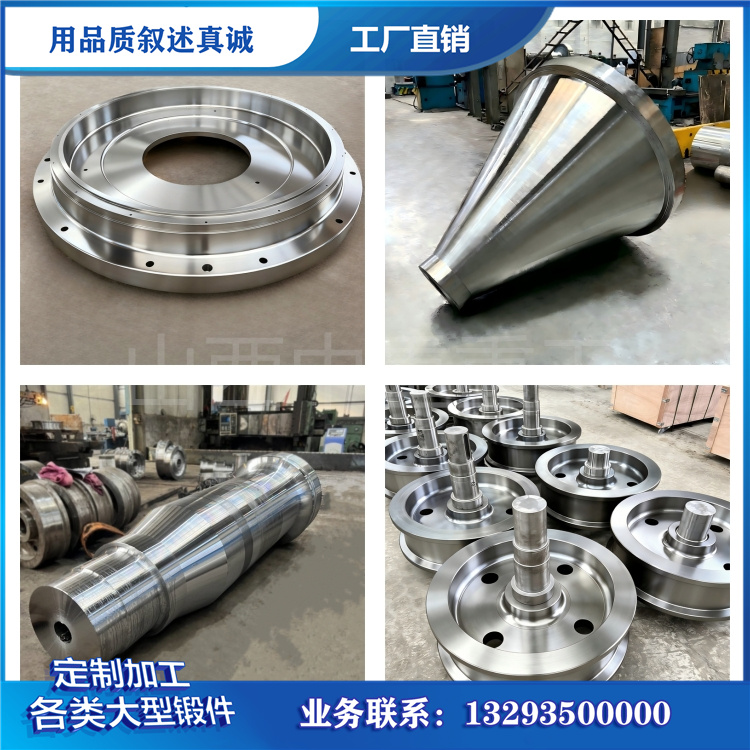
锻件长期存放,需要定期检查防锈状态,按需补涂防锈油,定期巡检锻件外形,排查椭圆变形。锻件存放周期不宜过长,长期存放过程残余应力缓慢释放,可能出现形变,合理规划生产、交付和装机时间。
汽车轮毂轴承锻件内在品质依靠锻造、热处理、探伤管控,转运仓储防护用于维持成品出厂状态,规避人为损伤。从成品防护、规范吊装运输,到轮毂装配运维,全链条做好防护管理,能够保障汽车轮毂轴承锻件发挥设计承载性能,延长构件服役周期。