欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
冷轧机支撑辊锻件在锻造、热处理过程,材料内部留存自平衡的残余应力。残余应力静态放置时不会显现,机加工切削去除表层材料后,原有应力平衡状态被打破,锻件产生形变,造成辊身圆度、辊颈同轴度出现偏差;轧制生产阶段,残余应力叠加外部接触载荷,容易在辊肩应力集中位置萌生裂纹,残余应力管控是冷轧机支撑辊锻件生产的重点内容。
锻造阶段是残余应力产生的主要阶段之一。坯料高温锻压成型时,锻件不同位置变形量不一致,辊身、辊颈区域变形程度存在差异,形成变形残余应力;锻件冷却过程表层冷却速度快、芯部冷却慢,内外收缩不同步,产生温度残余应力。辊坯截面越厚,表层与芯部温差越大,残余应力水平越高。冷却方案不合理,会放大残余应力,严重时锻件冷却阶段直接开裂。
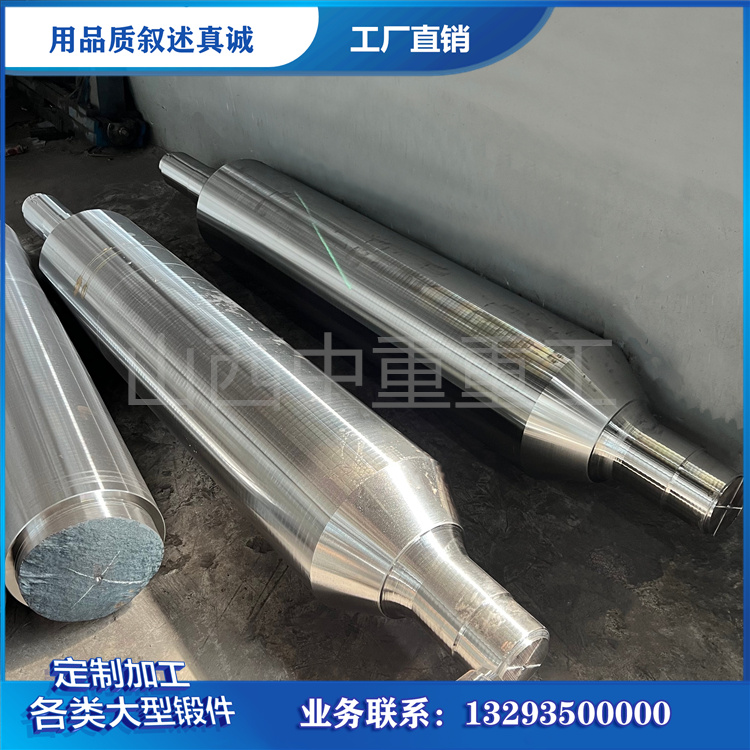
合理的锻后冷却方案,可以降低锻造带来的残余应力。中小型规格支撑辊锻件,可根据材质选用空冷;大截面合金钢冷轧机支撑辊锻件,放置保温坑缓慢降温,缩小锻件内外温差,减少冷却应力。合金钢导热性能偏弱,冷却速率需要进一步放缓,延长冷却周期。山西中重重工在冷轧机支撑辊锻件生产中,依据锻件规格、材质制定冷却方案,控制冷却过程产生的应力。
热处理是调节残余应力的核心工序。去应力退火将锻件加热至低于相变点的温度,保温足够时长,金属原子缓慢迁移,释放内部残余应力,之后缓慢降温。该工序不会大幅改变锻件金相组织,主要作用降低残余应力幅值,让应力分布更加均匀。调质处理提升锻件力学性能的同时,淬火环节会引入新的淬火残余应力,需要配套高温回火,消除大部分淬火应力。
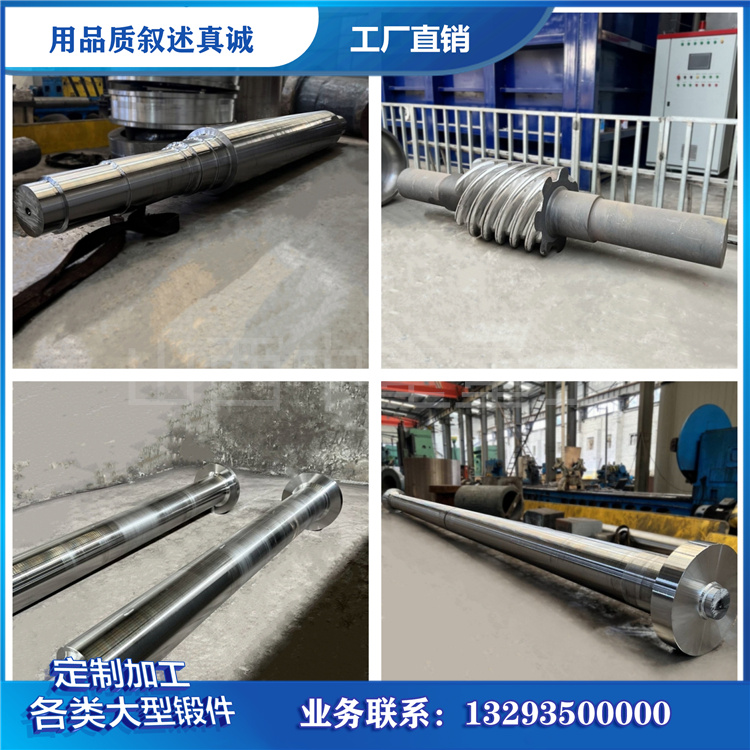
残余应力无法完全消除,生产目标是将应力控制在安全区间。如果残余应力偏高,机加工去除表层材料之后,锻件发生变形,造成支撑辊辊身、辊颈尺寸精度下降,影响后续装配与轧制作业。精加工完成的支撑辊,残余应力未充分释放,长期承受循环接触载荷,应力集中区域容易产生疲劳裂纹,逐步扩展为辊面剥落,缩短锻件服役周期。
残余应力可以通过抽样检测评估,检测锻件表层与浅层应力水平,验证去应力工艺效果。除热处理外,锻造全流程的参数控制都能够辅助管控应力。坯料加热阶段缓慢升温,减小坯料内部温差,降低热应力;锻造时保证变形均匀,避免局部剧烈变形带来应力集中。

冷轧机支撑辊锻件的加工精度与服役稳定性,和残余应力管控紧密相关。一套完整的应力管控方案,贯穿下料、加热、锻造、冷却、热处理全流程。依靠工艺参数精细化控制,把残余应力控制在合理范围,减少机加工形变,降低支撑辊服役阶段应力开裂、辊面剥落概率,保障冷轧机支撑辊锻件加工精度与长期运行可靠性,满足各类冷轧生产线对支撑辊毛坯的技术需求。