欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
辊压机辊轴锻件作为辊压机辊轴成品的毛坯基体,检测工作贯穿原材料入厂、锻后毛坯、热处理结束等多个阶段。多类型检测手段相互配合,识别锻件表层与内部各类隐患,保障锻件各项指标满足辊压机设备的使用条件。
原材料入厂检测是***道关口。核对钢材材质证明文件,开展理化成分核验,管控各类合金元素以及有害杂质占比。同时检查钢锭表面状态,排查原始裂纹、重皮等缺陷。原材料阶段遗留的隐患,后续锻造工序很难完全消除,源头检测可以拦截不合格坯料,避免进入锻造流程。
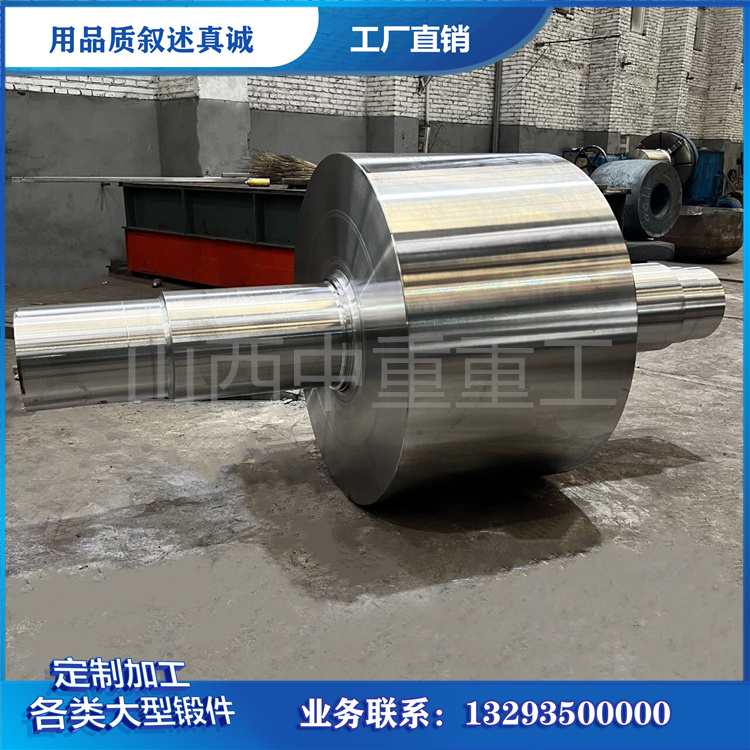
锻打成型后的毛坯锻件,首先开展外观检测。工作人员在充足光照条件下观察锻件整体表面,排查裂纹、折叠、磕碰损伤、氧化皮压入等问题。针对轴肩与轴身过渡圆角这类应力集中位置,会借助辅助工具放大观察,甄别细微表层缺陷。
热处理工序结束之后,开展硬度检测。按照规范在轴身、轴肩、轴颈等不同位置选取多个测试点位,记录硬度数据,观察硬度分布均匀程度。硬度指标可以直观反映热处理的实际效果,若不同点位硬度差值偏大,说明加热或者冷却环节存在异常,需要重新调整工艺参数处理。

无损探伤是筛查锻件内部隐患的关键手段。肉眼无法观察锻件芯部,裂纹、夹层、未压实疏松等内部缺陷,依靠探伤设备完成探查。针对辊压机辊轴锻件应力集中区域,加大探伤核查力度。山西中重重工在辊压机辊轴锻件生产流程中,落实探伤检测流程,对锻件内部组织状态开展核验。
毛坯锻件还需要开展外形与余量核验,确认锻件整体外形尺寸,保证后续机加工留有合理加工余量,规避局部余量不足,机加工之后暴露内部缺陷的情况。
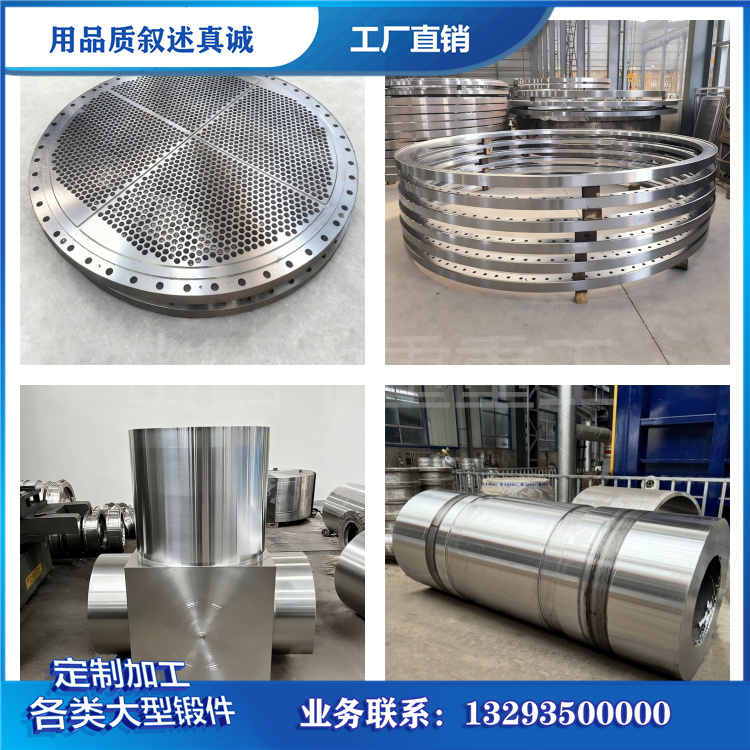
不同检测项目承担不同作用,外观看表层状态,硬度反映热处理水平,无损探伤探查锻件内部情况,单项检测无法覆盖全部缺陷类型。完整的检测流程,不是单次检测完成即可,需要嵌入生产全流程。全部检测项目符合要求的辊压机辊轴锻件,才可以交付机加工工序。锻件毛坯品质稳定,后续加工装配完成的辊轴,才能够在复杂辊压工况下稳定运行,减少设备故障,保障粉磨生产有序推进。