欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
5CrNiMo 挤压筒锻件在加热、锻造成型、热处理与机械加工全过程持续产生残余应力。筒体壁厚尺寸大,表层与芯部升降温速率不一致,更容易形成不均衡的应力场。残余应力分布失衡,会引发锻件粗精加工后尺寸变形,服役过程中协同工作载荷催生裂纹,做好全流程应力管控是保障成品质量的关键工作。
锻造加热阶段产生初始温度应力。坯料升温速度过快,芯部温度滞后于表层,热胀程度存在差异,形成内部相互牵制的温度应力。针对 5CrNiMo 材质导热特性,采用分段预热工艺,拉长升温周期,缩小表里温差,减少初始应力累积。锻造结束后的冷却过程尤为关键,高温筒体直接露天放置,表层快速收缩、芯部冷却缓慢,形成数值偏高的残余应力,严重时直接引发筒体纵向微裂纹。行业普遍采用锻后密闭缓冷方案,依靠保温环境缩小内外冷却速率差距。
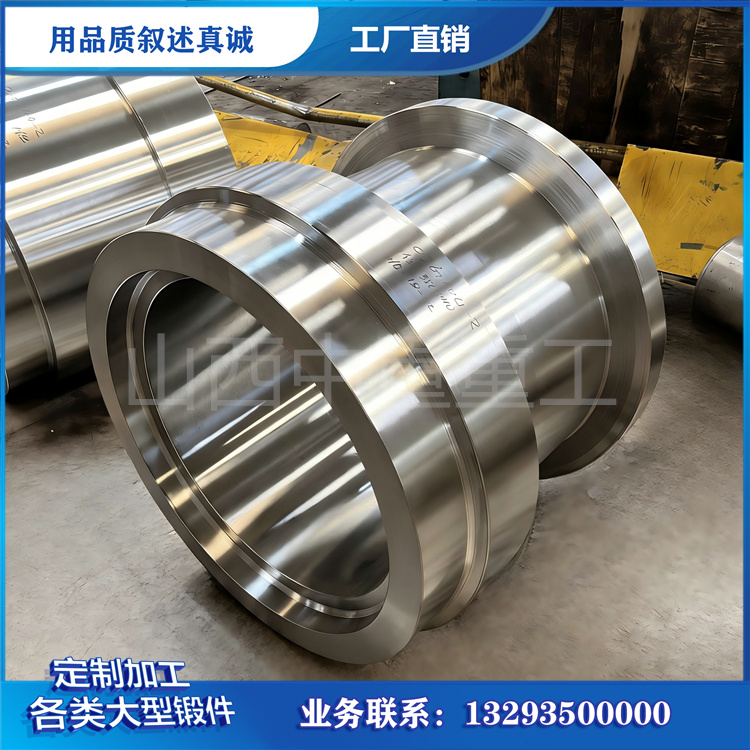
调质热处理会改变锻件内部应力格局。淬火阶段快速冷却带来组织转变应力,高温回火可以有效释放大部分淬火应力。回火工艺参数需要匹配筒体有效壁厚,保温不足则应力释放不充分;回火完成之后冷却速度过快,会再次形成新的应力梯度。对于规格偏大的 5CrNiMo 挤压筒锻件,可以采用分级回火方式,逐步均衡筒壁应力状态。
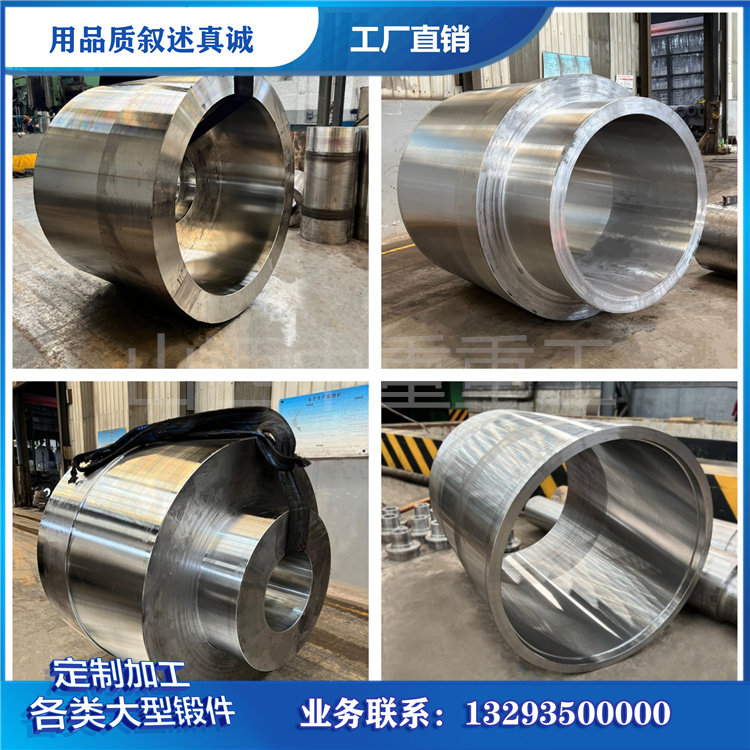
机械切削加工会打破原有应力平衡。粗加工去除大量表层金属,原本相互抵消的残余应力重新分布,极易造成筒体圆度、直线度出现偏差。成熟的加工工艺采用分步加工思路,粗加工预留充足加工余量,粗加工结束增设去应力退火工序,等待应力重新稳定后再开展精加工,降低成品尺寸超差概率。山西中重重工加工厚壁 5CrNiMo 挤压筒锻件时,合理安排时效工序,减少精加工之后筒体变形现象。

需要客观认识,完全消除锻件内部残余应力难以实现,生产管控目标是把应力水平控制在合适区间,维持应力均匀分布。如果多处工序应力管控缺失,多重应力叠加,锻件投入使用之后,在挤压载荷与热应力共同作用下,局部应力超过材料承受阈值,裂纹便会逐步产生。
从钢锭升温、锻造成型、锻后冷却、热处理到机械加工,每一道工序的应力管控相互关联。持续优化各环节工艺参数,均衡筒体内部应力场,能够稳定维持 5CrNiMo 挤压筒锻件尺寸精度,降低筒体在高温高压工况下开裂风险,延长构件有效服役周期。