欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
挤压筒体采购选型阶段,市场常见毛坯方案包含铸造筒体、焊接筒体、挤压筒体锻件三类。不同成型方式加工原理不同,内部组织结构、承载上限存在天然差距,适用工况有着清晰边界。充分掌握各类筒体毛坯特性,结合设备压力等级选择基体形式,能够减少后期运维投入,保障挤压设备持续生产。
铸造成型依靠熔融金属浇注模具冷却成型,毛坯成型便捷,前期生产成本具备优势。金属凝固过程中,容易产生晶间疏松、气孔、成分偏析等缺陷,缺陷随机分布在筒壁内部。挤压设备运行时筒体持续承受循环高压,缺陷位置持续产生应力集中,长期运行后微裂纹持续扩展,容易出现筒体渗漏、开裂等故障。铸造筒体更多应用于低压、间歇作业、维护时间充足的简易小型挤压设备。

卷板焊接筒体由钢板卷制之后焊接成型,筒体尺寸调整灵活。但筒体存在纵向与环向焊接接头,焊缝以及热影响区属于力学薄弱区域,在交变压力持续作用下,焊缝区域容易产生疲劳裂纹,承压上限受到制约,高压工况下使用存在明显局限。焊接筒体难以满足重型连续挤压机组长期运行需求。
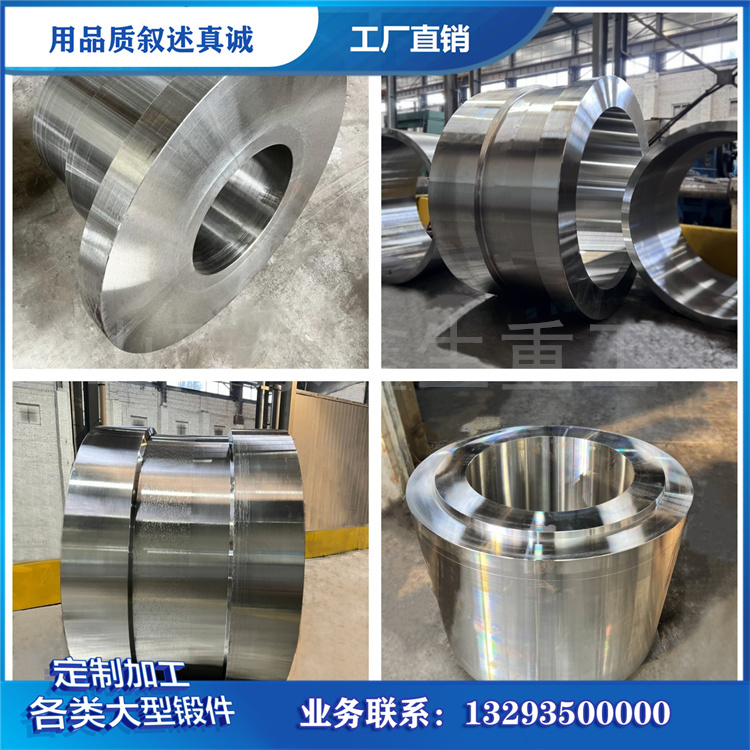
挤压筒体锻件采用整体热锻成型,钢坯在高温高压下产生塑性变形,原始粗大铸态晶粒被细化,坯料内部疏松、孔洞得到压实焊合。通过工艺调控,金属纤维流线沿着筒体环形结构连续分布,筒壁各个受力区域流线完整,应力传导更加平稳,构件抗疲劳、抗高压能力相比铸造件、焊接件具备优势,适配重型挤压设备长时间连续高压作业。

筒体锻造分为自由锻与模锻两种路径。模锻适合大批量中小型标准筒体,尺寸一致性良好;自由锻工艺灵活性更强,能够生产大壁厚、大直径、非标尺寸挤压筒体锻件,适配重型装备单件定制需求。山西中重重工采用自由锻工艺生产各类规格挤压筒体锻件,依托大型锻压设备,实现大吨位坯料充分塑性变形,保障锻件筒壁组织均匀,满足各类高压挤压装备配套需求。
挤压装备持续向着大型化、连续化方向发展,设备运行承压水平不断提升,对于筒体毛坯可靠性要求持续提高。挤压筒体锻件生产工序较多,制造周期相对更长,但在重载、不间断生产工况下,可以降低构件失效概率,规避突发停机带来的生产损失。结合设备承压负荷、生产模式对比多种成型方案,合理选用挤压筒体锻件,是重型挤压装备长期稳定运行的可靠方案。