欢迎您访问山西中重重工集团有限公司网站
全国咨询热线:
13293500000
 新闻资讯
 新闻资讯
风机转子轴锻件属于风电设备核心承压传动构件,内部微小缺陷在长期交变载荷作用下会持续扩展,***终引发构件失效、设备停机。建立覆盖原材料、锻造、热处理、成品的全流程质量检测体系,***排查各类隐性缺陷,是保障风机转子轴锻件服役可靠性的关键手段,也是风电装备制造质量管控的核心环节。
风机转子轴锻件的缺陷主要分为原生缺陷与生产衍生缺陷两类。原生缺陷来自钢锭原材料,包含非金属夹杂、成分偏析、缩孔、疏松等问题,多为钢材冶炼阶段产生;生产衍生缺陷产生于锻造与热处理环节,常见的有锻造裂纹、晶粒不均、淬火裂纹、残余应力集中等。两类缺陷都会破坏锻件组织连续性,降低抗疲劳性能,是质量检测的重点排查对象,其中裂纹类平面型缺陷对构件服役安全性影响***为突出。
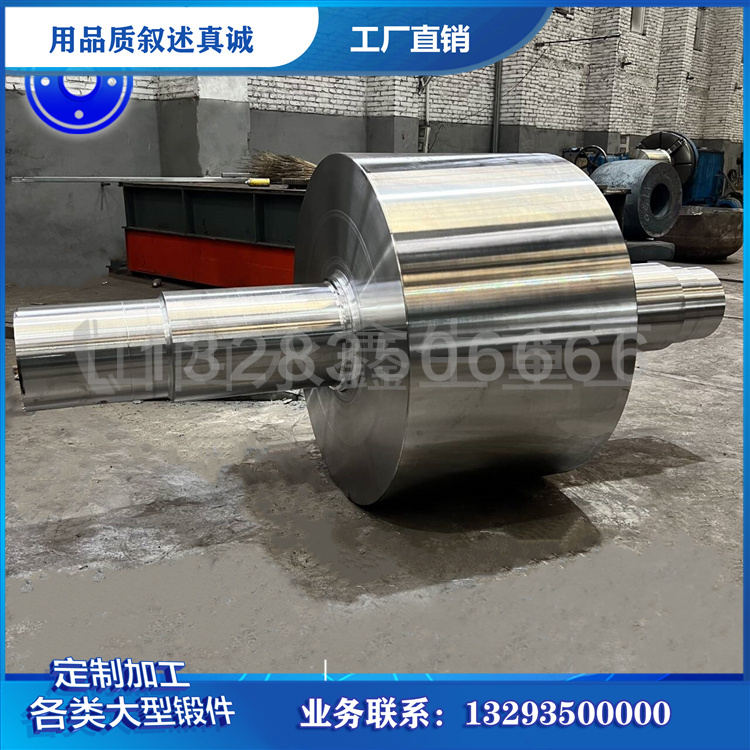
质量检测贯穿风机转子轴锻件全生产链条,***阶段为原材料入厂检测。钢坯进厂后,通过光谱分析核验钢材成分,确保合金元素含量符合牌号标准,同时采用超声波探伤筛查原材料内部集中缺陷,对存在超标夹杂、缩孔的坯料直接剔除,杜绝不合格原材料进入锻造工序,从源头把控锻件基础品质。

锻造与热处理工序后的过程检测,是把控锻件成型质量的关键。锻件缓冷、粗加工完成后,开展二次超声波探伤,检测锻造工艺是否彻底压实内部疏松,排查锻造过程中产生的微裂纹、组织不均等问题。热处理完成后,结合力学性能检测与金相检测,核验热处理效果,确认锻件强度、韧性、硬度等指标达标,金相组织均匀无异常,规避热处理工艺不当引发的性能缺陷与隐性裂纹。

成品阶段采用组合式无损检测方案,全方位排查锻件缺陷。超声波探伤主要用于检测锻件内部深层缺陷,适配大长径比风机转子轴的整体检测需求,***定位内部裂纹、夹层等问题;磁粉探伤聚焦轴颈、轴肩过渡圆角等应力集中区域,排查表层与近表面微小裂纹,这类缺陷是风机运行中***易扩展的隐患。山西中重重工配备专业检测设备与技术团队,严格按照风电行业检测标准执行成品检测,对每一件风机转子轴锻件完成全方位筛查,留存完整检测数据,实现质量可追溯。
完整的质量管控体系并非单一检测手段即可实现,需要将无损检测、理化性能检测、金相分析相互结合,形成全方位的品质把控体系。通过全流程、多维度的检测手段,有效筛选不合格锻件,避免缺陷构件投入风电设备使用,减少设备故障与运维损耗,持续保障风机转子轴锻件的服役稳定性与安全性。